기계설계나 제조업에 종사한다면 ASME Y14.5 표준을 한 번쯤 들어본 적이 있을 것이다. 이 표준에는 수많은 규칙들이 있지만, 그 중에서도 특별히 중요한 두 가지 규칙이 있다. 바로 Rule #1과 Rule #2다. 이 글에서는 그 첫 번째인 Rule #1, 즉 엔밸로프 원칙이 무엇인지 살펴보고, 이어서 실제 제조 현장에서 이 규칙이 어떻게 적용되고 검사되는지까지 알아본다.
Rule #1은 "사이즈 피쳐의 모양 통제에 대한 기본조건"을 다룬다. 쉽게 말해, 홀이나 핀과 같이 사이즈 피쳐의 모양이 통제되는 기본조건을 규정하는 규칙이다.
Rule #1의 내용
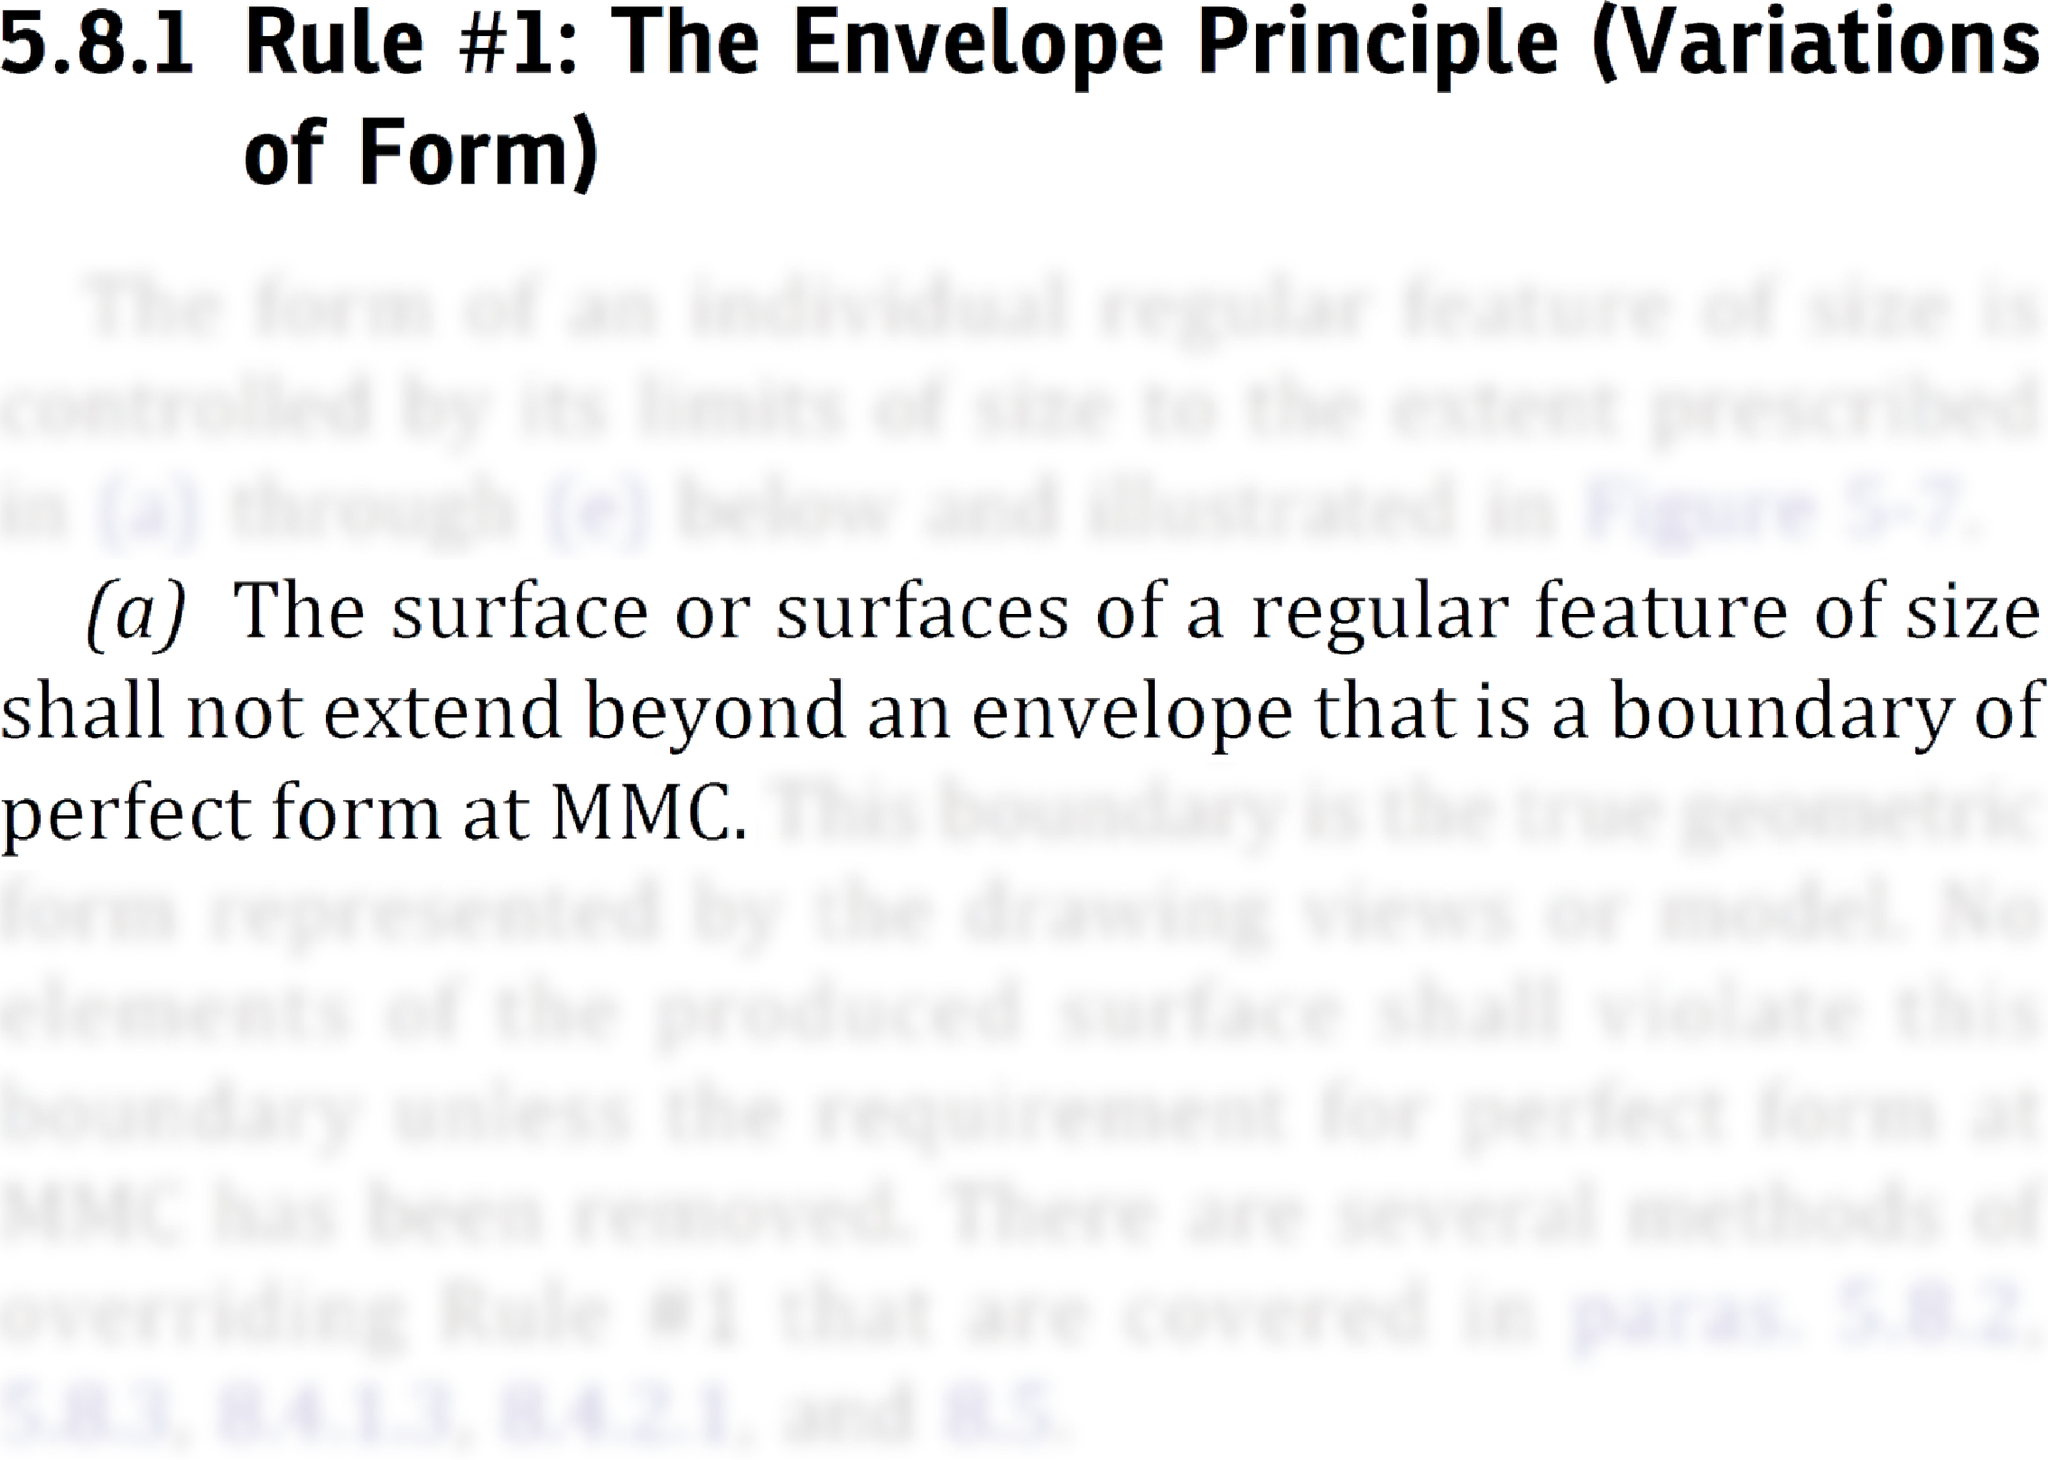
ASME Y14.5-2018에서 Rule #1은 다음과 같이 정의되어 있다.
ASME Y14.5-2018
정형 사이즈 피쳐의 서피스는 MMC 상태면서 완벽한 형상의 경계인 엔벨로프를 넘어서는 안된다.
"정형 사이즈 피쳐의 서피스는 MMC 상태면서 완벽한 형상의 경계인 엔밸로프를 넘어서는 안 된다."
이 문장이 처음에는 어렵게 느껴질 수 있지만, 핵심을 파악하면 의외로 간단하다. 여기서 중요한 용어들을 하나씩 살펴보자.
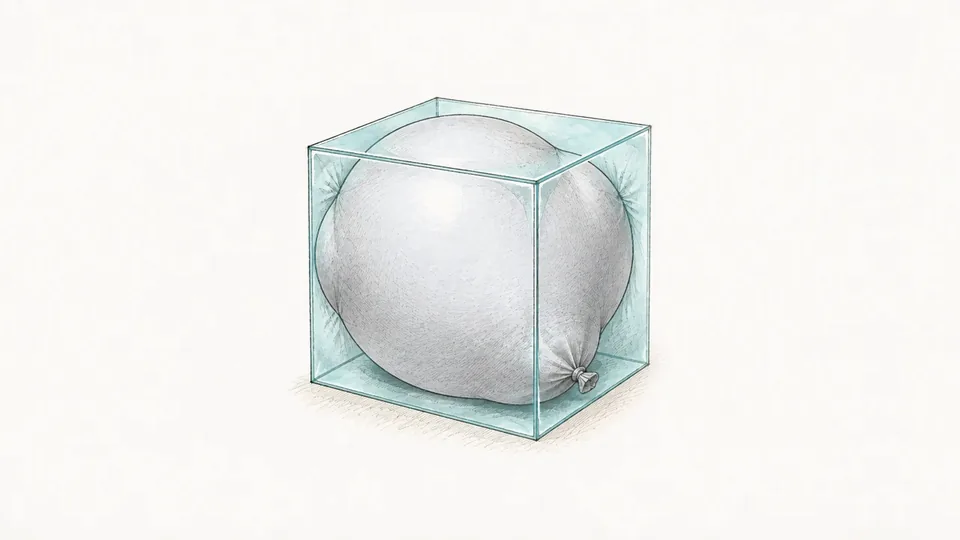
정형 사이즈 피쳐란 사이즈 피쳐 중에서 너비형, 원통형, 구형과 같이 정형적인 형태의 사이즈 피쳐를 말한다. MMC(Maximum Material Condition)는 재료가 가장 많은 상태를 의미한다. 홀의 경우 가장 작을 때가 MMC이고, 핀의 경우 가장 클 때가 MMC다. 왜냐하면 홀이 작을수록, 핀이 클수록 재료가 많아지기 때문이다. 엔밸로프는 실제 형상이 절대 침범해서는 안 되는 가상의 경계라고 생각하면 된다.
결과적으로 Rule #1은 모든 정형 사이즈 피쳐의 모양을 엔밸로프까지로 제한한다.
간단한 예시로 이해하기
∅9±1로 치수가 명시된 홀을 예로 들어보자.
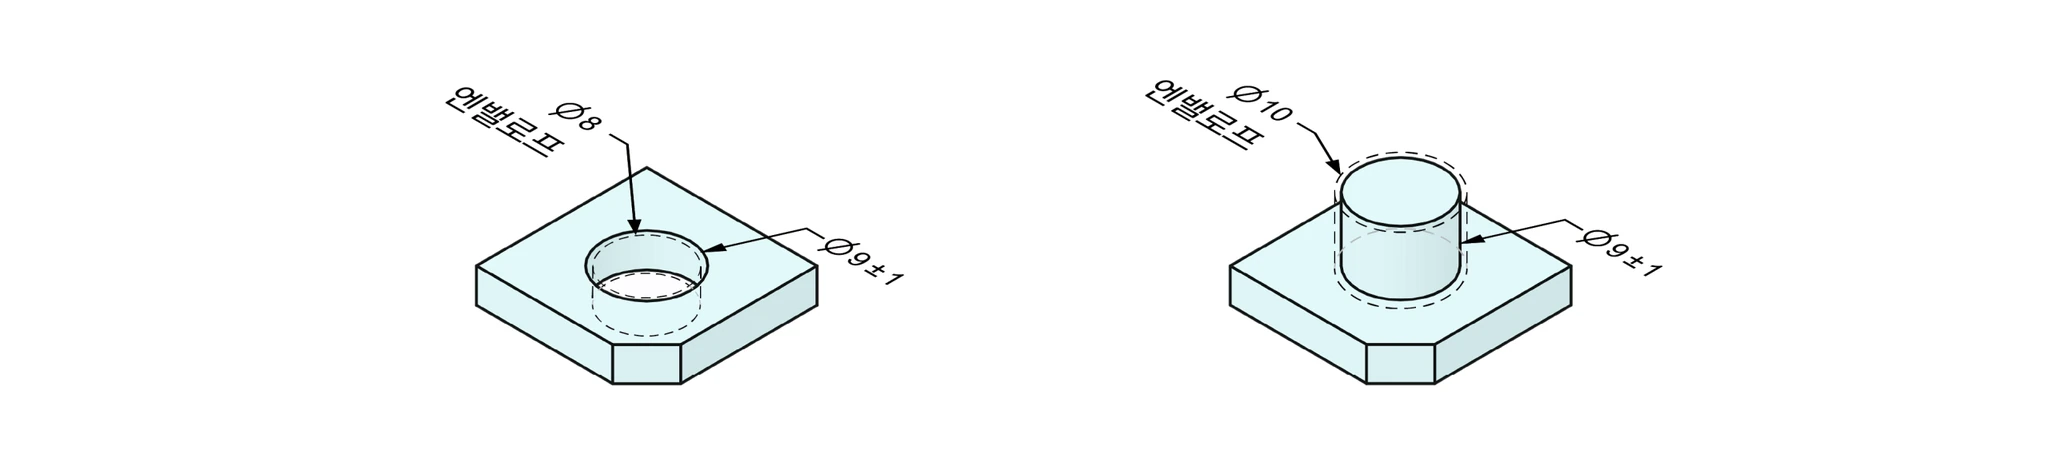
이 홀의 허용 사이즈는 최소 ∅8부터 최대 ∅10까지이다. 이 경우 MMC는 ∅8다. Rule #1에 따라 이 홀에는 ∅8이면서 완벽하게 둥근 원통의 엔밸로프가 생성된다. 실제 홀의 어떤 부분도 이 엔밸로프를 침범해서는 안된다.
마찬가지로 ∅9±1로 치수가 명시된 핀의 경우, MMC는 ∅10다. 따라서 ∅10이면서 완벽하게 둥근 원통의 엔밸로프가 생성된다. 실제 축의 어떤 부분도 이 엔밸로프를 침범해서는 안된다.
Rule #1의 실용적 의미
이 규칙이 왜 필요할까? 답은 부품들이 제대로 조립되도록 보장하기 위함이다.
생각해보자. 홀과 핀이 조립될 때, 최악의 상황은 홀이 가장 작고(MMC 상태) 동시에 모양도 불규칙한 경우다. 이런 상황에서도 핀이 들어가려면, 홀의 모양 편차가 적절히 통제되어야 한다.
Rule #1은 바로 이런 최악의 상황에서도 조립이 가능하도록 모양 편차를 통제하는 안전장치다. 설계자가 별도로 모양 공차를 정의하지 않아도, 사이즈 공차를 정의하는 것만으로 기본적으로 모양 품질이 보장되는 것이다.
꼭 기억해야 할 핵심 포인트
Rule #1을 이해할 때 가장 중요한 점은 다음과 같다.
- 이 규칙은 별도로 명시하지 않아도 사이즈 공차가 정의된 정형적인 형태의 사이즈 피쳐에 기본으로 적용된다.
- MMC 상태에서는 모양 편차가 전혀 허용되지 않는다. 피쳐가 MMC 상태라면 모양이 완벽한 형상이어야 한다는 뜻이다.
- 실제 재료상태가 MMC에서 멀어지면 모양 편차가 허용된다.
여기까지가 Rule #1의 뜻이다. 그런데 "MMC 상태에서는 모양 편차가 전혀 허용되지 않는다"는 말은 실제 부품에서 어떤 결과로 나타날까? 이제 이론을 넘어서 실제 제조 현장에서 Rule #1이 어떻게 적용되는지 구체적으로 알아보자. 실제 부품의 사이즈에 따른 5가지 상황별 모양편차 허용 기준, 게이지를 이용한 엔밸로프 검사 방법, 그리고 설계와 제조 시 고려해야 할 실무적 주의사항을 차례로 살펴본다.
5가지 상황별 모양편차 허용 기준
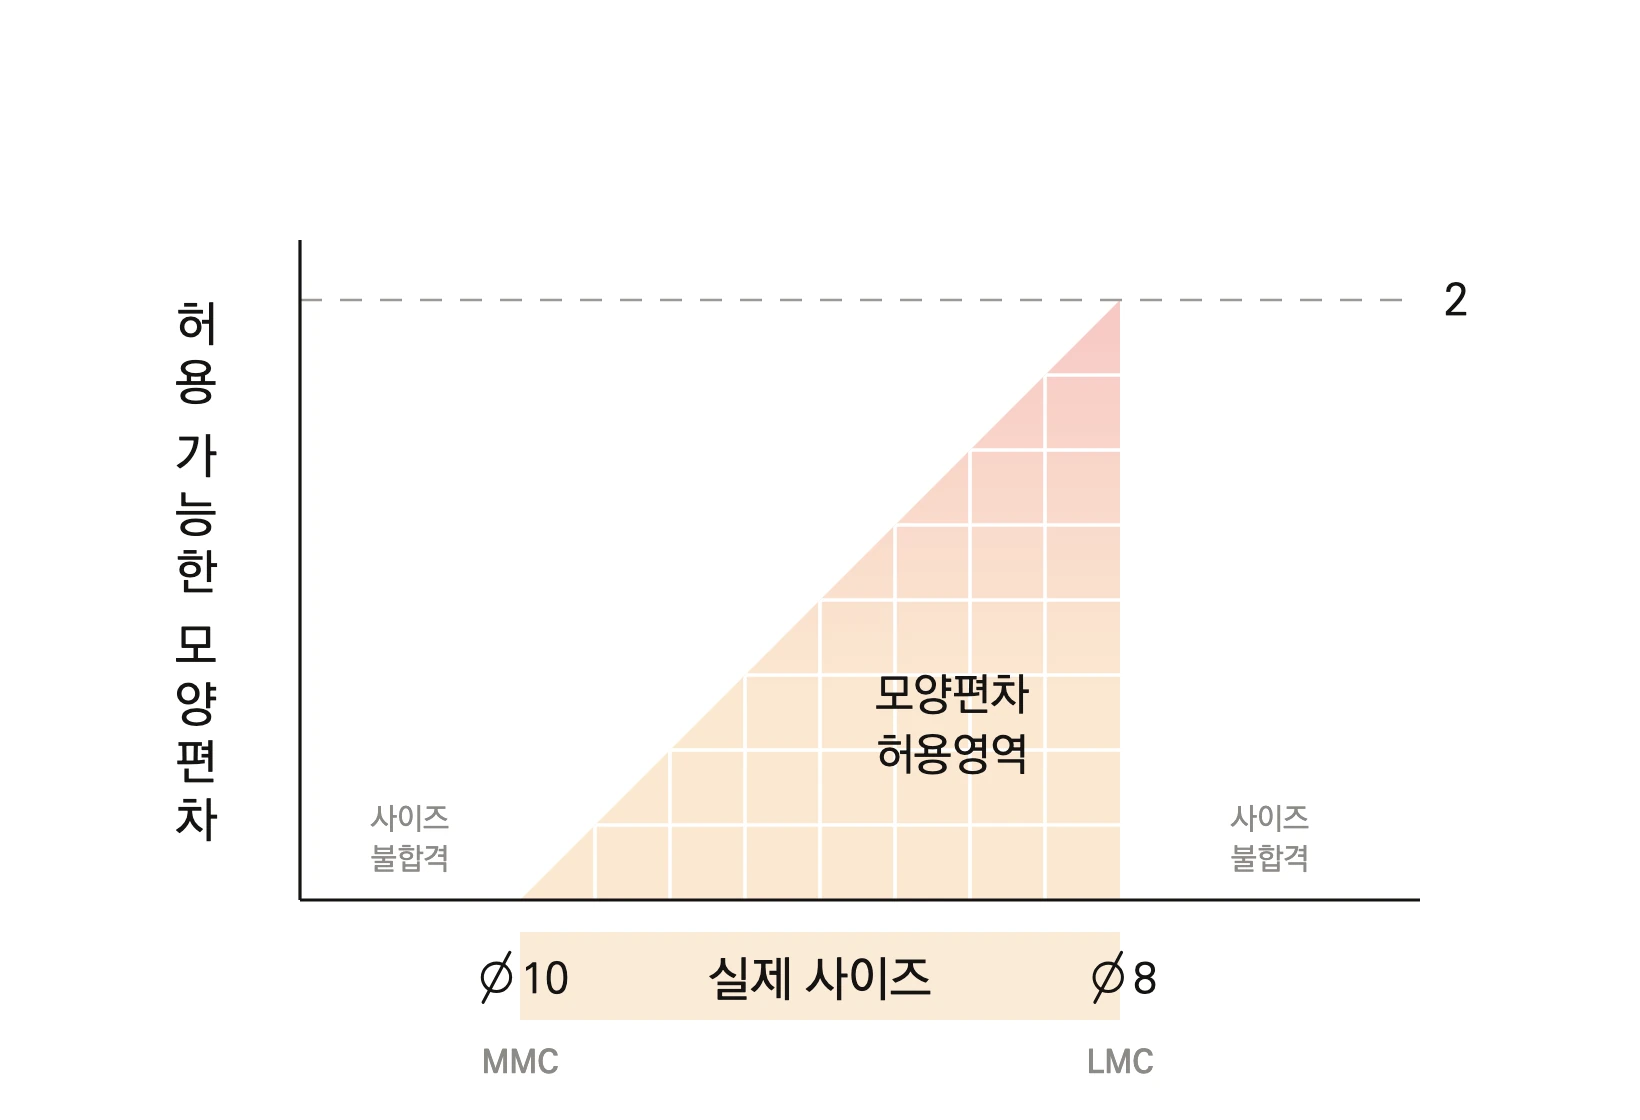
실제 제조된 부품이 어떤 상황에서 합격이 되고 불합격이 되는지 알아보자. 실제 부품에서 피쳐 사이즈에 따라 상황은 5가지가 생긴다. 앞의 ∅9±1 핀(MMC ∅10, LMC ∅8)을 그대로 예로 든다.
① 상황: 실제 피쳐가 MMC를 벗어나는 경우
∅9±1 핀에서 MMC는 ∅10인데, 실제 측정값이 ∅10.5라면 어떨까? 이는 허용 범위를 벗어난 것이므로 모양편차와 상관없이 무조건 불량이다. 사이즈 자체가 규격을 벗어났기 때문이다.
② 상황: 실제 피쳐가 정확히 MMC인 경우
실제 핀이 정확히 ∅10로 측정되었다면, 이때는 모양편차가 전혀 허용되지 않는다. 왜냐하면 실제 피쳐의 표면이 MMC 크기로 완벽한 형상의 엔밸로프와 정확히 일치해야 하기 때문이다. 검사를 통과하려면 완벽하게 둥근 원통 형태여야 한다는 뜻이다. 하지만 현실적으로 완벽한 형상을 만드는 것은 불가능하므로, 실제로는 MMC로 측정된 부품은 대부분 불합격 처리된다.
③ 상황: 실제 피쳐가 MMC와 LMC 사이의 경우
실제 핀의 사이즈가 MMC와 LMC 사이인 ∅9.5로 측정되었다면, 이때는 모양편차가 어느 정도 허용된다. MMC 엔밸로프(∅10)와 실제 피쳐(∅9.5) 사이에는 0.5만큼 여유가 있다. 따라서 핀이 약간 타원형이거나 굽어있어도, 엔밸로프를 침범하지 않는 범위에서는 합격 처리된다. 이 때 허용되는 모양편차 크기는 실제 피쳐의 사이즈와 MMC 사이즈와의 차이와 같다.
④ 상황: 실제 피쳐가 정확히 LMC인 경우
실제 핀이 정확히 ∅8로 측정되었다면, 모양편차가 최대로 허용된다. MMC 엔밸로프(∅10)와 실제 피쳐(∅8) 사이에 2만큼 여유가 있기 때문에, 상당한 수준의 모양편차도 허용될 수 있다.
⑤ 상황: 실제 피쳐가 LMC를 벗어나는 경우
핀이 ∅7.5로 측정되었다면, 이 역시 허용 범위를 벗어난 것이므로 모양편차와 상관없이 무조건 불량이다. 사이즈 자체가 규격을 벗어났기 때문이다.
실제 검사 과정에서의 적용
이론적으로는 명확하지만, 실제 검사에서는 어떻게 Rule #1을 확인할까? 대부분의 제조 현장에서는 이미 무의식적으로 Rule #1을 확인하고 있다.
국부 사이즈 측정
먼저 캘리퍼나 마이크로미터로 부품의 여러 지점을 측정한다. 이를 국부 사이즈 측정이라고 한다. 모든 측정점이 허용 사이즈 범위 안에 있어야 기본 조건을 만족한다. 예를 들어 치수가 ∅9±1로 명시된 홀이라면, 어느 지점에서 측정해도 8보다 크고 10보다 작아야 한다.
엔밸로프 검사
하지만 국부 사이즈 측정만으로는 충분하지 않다. Rule #1을 확실하게 확인하려면 엔밸로프 검사를 해야 한다.
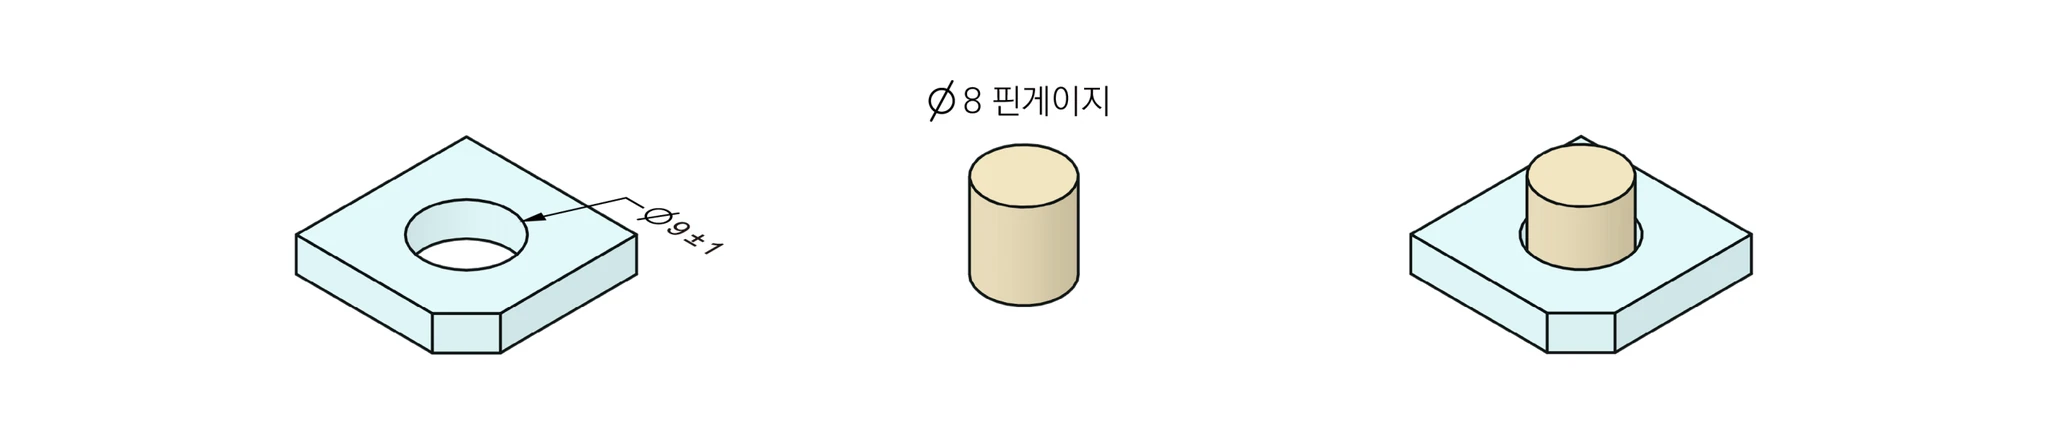
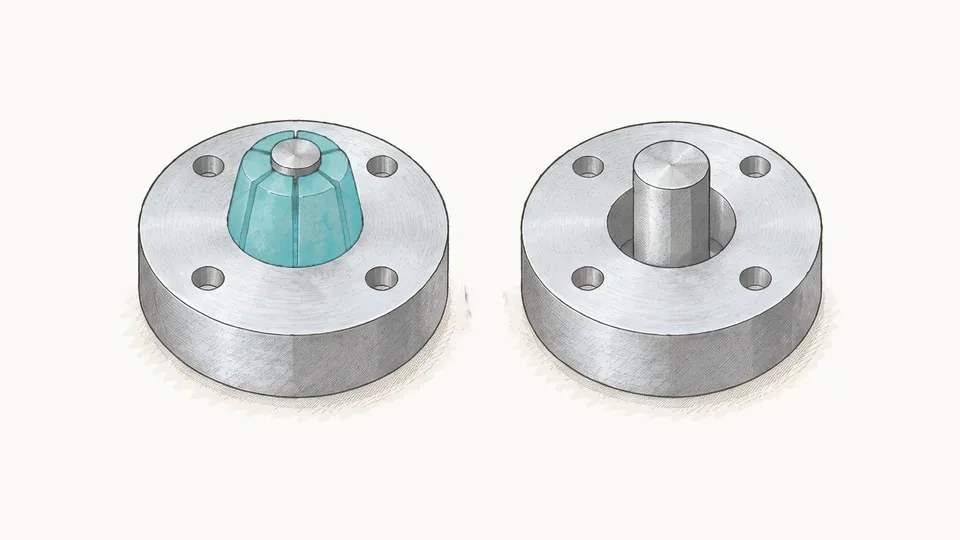
홀의 경우, MMC 크기와 같은 직경의 핀 게이지를 사용한다. 이 게이지가 홀을 완전히 통과할 수 있다면, 구멍의 어떤 부분도 MMC 엔밸로프를 침범하지 않았다는 뜻이다. 따라서 엔밸로프 검사를 통과한다.
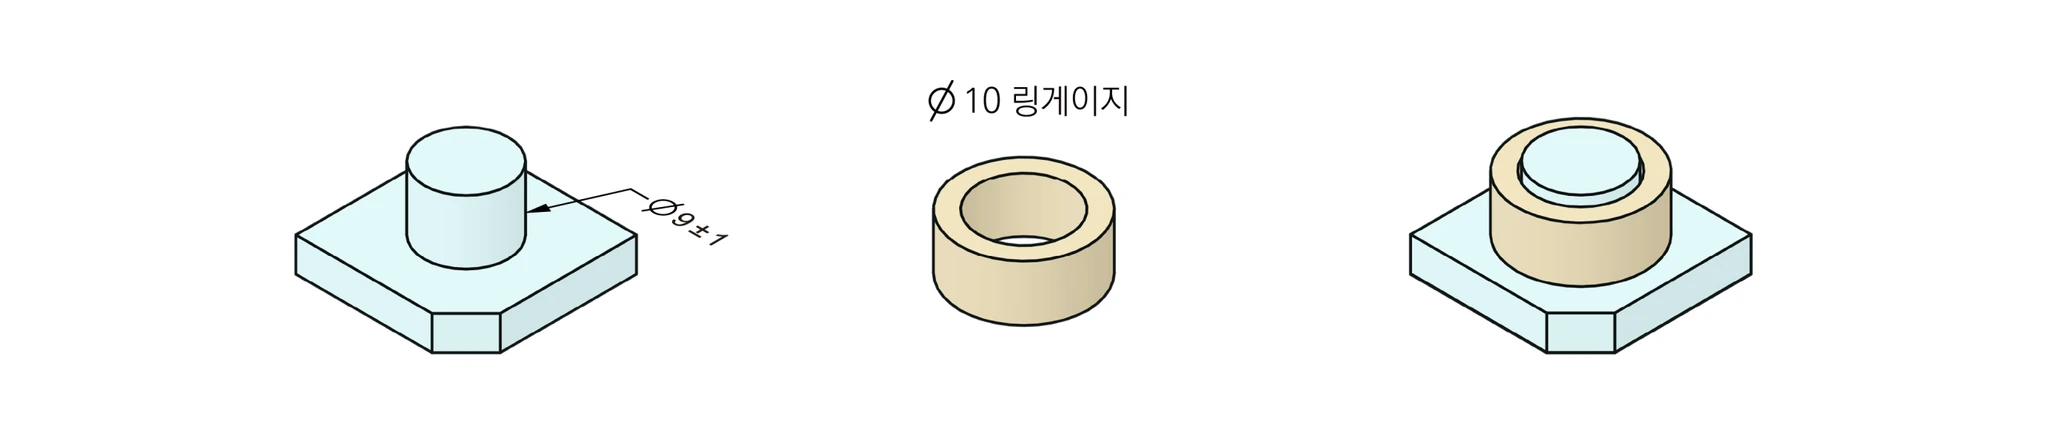
핀의 경우에는 반대로 MMC 크기와 같은 내경의 링 게이지를 사용한다. 이 게이지가 핀 전체에 완전히 끼워진다면, 축의 어떤 부분도 MMC 엔밸로프를 넘어서지 않았다는 뜻이다. 따라서 엔밸로프 검사를 통과한다.
현실적인 제조 고려사항
MMC로 제작되었을 때의 문제
부품의 어떤 두 점을 측정했을 때 MMC 값이 나왔다면, 그 단면에서는 모양편차가 전혀 허용되지 않는다. 엄밀히 말하면 Rule #1이 금하는 것은 서피스가 엔밸로프를 넘는 것이지 국부 사이즈가 MMC인 것 자체는 아니다. 그러나 그 단면의 서피스가 엔밸로프를 넘지 않으려면 그 단면이 완벽한 형상이어야 하는데, 아무리 숙련된 가공 엔지니어라도 완벽한 형상을 만드는 것은 현실적으로 불가능하다. 그래서 실무에서는 국부 사이즈가 MMC로 측정된 피쳐는 내피쳐든 외피쳐든 사실상 불합격으로 본다. 현명한 가공 엔지니어들이 통계적 공차 분석을 통해 MMC에 도달할 확률을 최소화하도록 공정을 설계하는 까닭이 여기에 있다.
이는 검사 과정에서도 확인할 수 있다. 예를 들어 홀의 MMC가 ∅8이라면, ∅8인 핀 게이지를 사용해 검사할 때 실제 피쳐에 모양편차가 조금이라도 있다면 게이지와 간섭이 발생한다. 이는 Rule #1 위반이 된다.
무의식적인 Rule #1 확인
흥미롭게도 많은 제조 현장에서는 부지불식간에 이미 Rule #1을 확인하고 있다. 일반적인 사이즈 검사 과정 자체가 Rule #1을 포함하고 있기 때문이다. 국부 사이즈 측정으로 기본 조건을 확인하고, 게이지를 이용한 기능 검사로 엔밸로프 조건을 확인하는 것이 바로 그것이다.
Rule #1 적용 시 주의사항
Rule #1을 제대로 활용하려면 몇 가지 주의사항을 알아두어야 한다.
먼저, 이 규칙은 ASME Y14.5를 참조하는 도면에서만 적용된다. 도면의 타이틀 블록이나 품질 문서에 ASME Y14.5가 명시되어 있다면, 기본적으로 모든 정형 사이즈 피쳐에 Rule #1이 적용된다고 보면 된다.
또한 Rule #1에 의해 허용되는 모양편차의 총량은 MMC와 LMC의 차이와 같다는 점도 기억해두자. 하지만 개별 부품에서 실제로 허용되는 모양편차는 위에서 살펴본 것과 같이 그 부품의 실제 측정 사이즈에 따라 달라진다.
마지막으로, Rule #1은 기본적으로 적용되는 규칙이지만, 특별한 경우에는 예외를 둘 수도 있다. 이런 경우는 표준에서 따로 규정하고 있고, 필요하다면 도면에 별도로 명시해야 한다.
마무리
Rule #1은 반드시 준수해야 한다. 설계 엔지니어가 부품을 설계하든, 가공 엔지니어가 부품을 만들든, 품질 엔지니어가 부품을 검사하든 이를 이해하는 것이 중요하다. Rule #1은 모양을 통제하지만 모양편차를 측정하지는 않는다. 엔밸로프를 검사할 뿐이다.
Rule #1을 제대로 이해하면 설계, 제조, 품질관리 전 과정에서 더 효율적이고 정확한 판단을 내릴 수 있다. 특히 복잡한 조립품을 다룰 때 이 원칙을 활용하면 많은 문제를 미리 예방할 수 있다.
댓글 0
아직 댓글이 없습니다. 첫 댓글을 남겨보세요.
로그인 후 댓글을 남길 수 있어요
로그인