기하공차(GD&T)에서 윤곽공차(Profile of a Surface)는 곡면이나 복잡한 형상을 통제하는 가장 강력한 도구 중 하나다. 윤곽공차는 기본적으로 트루 프로파일(True Profile)을 중심으로 공차영역을 균등하게 양쪽에 배분한다. 그러나 실제 설계 현장에서는 이 균등 배분이 언제나 최선의 선택이 아닌 경우가 있다. 예를 들어 부품이 최대 재료조건(MMC)에서 모델링되었거나, 조립 여건상 재료가 더해지는 방향 또는 제거되는 방향 중 한쪽으로만 편차를 허용해야 하는 상황이 그렇다. 이런 경우에는 불균등(Unequally Disposed Profile) 모디파이어, 즉 원 안에 'U'를 표기한 심볼 Ⓤ를 사용할 수 있다. 이 글에서는 Ⓤ 모디파이어의 개념부터 세 가지 핵심 적용 사례, 그리고 ASME와 ISO의 표기 방식 차이까지 체계적으로 살펴본다.
일반적인 윤곽공차의 공차영역 배분
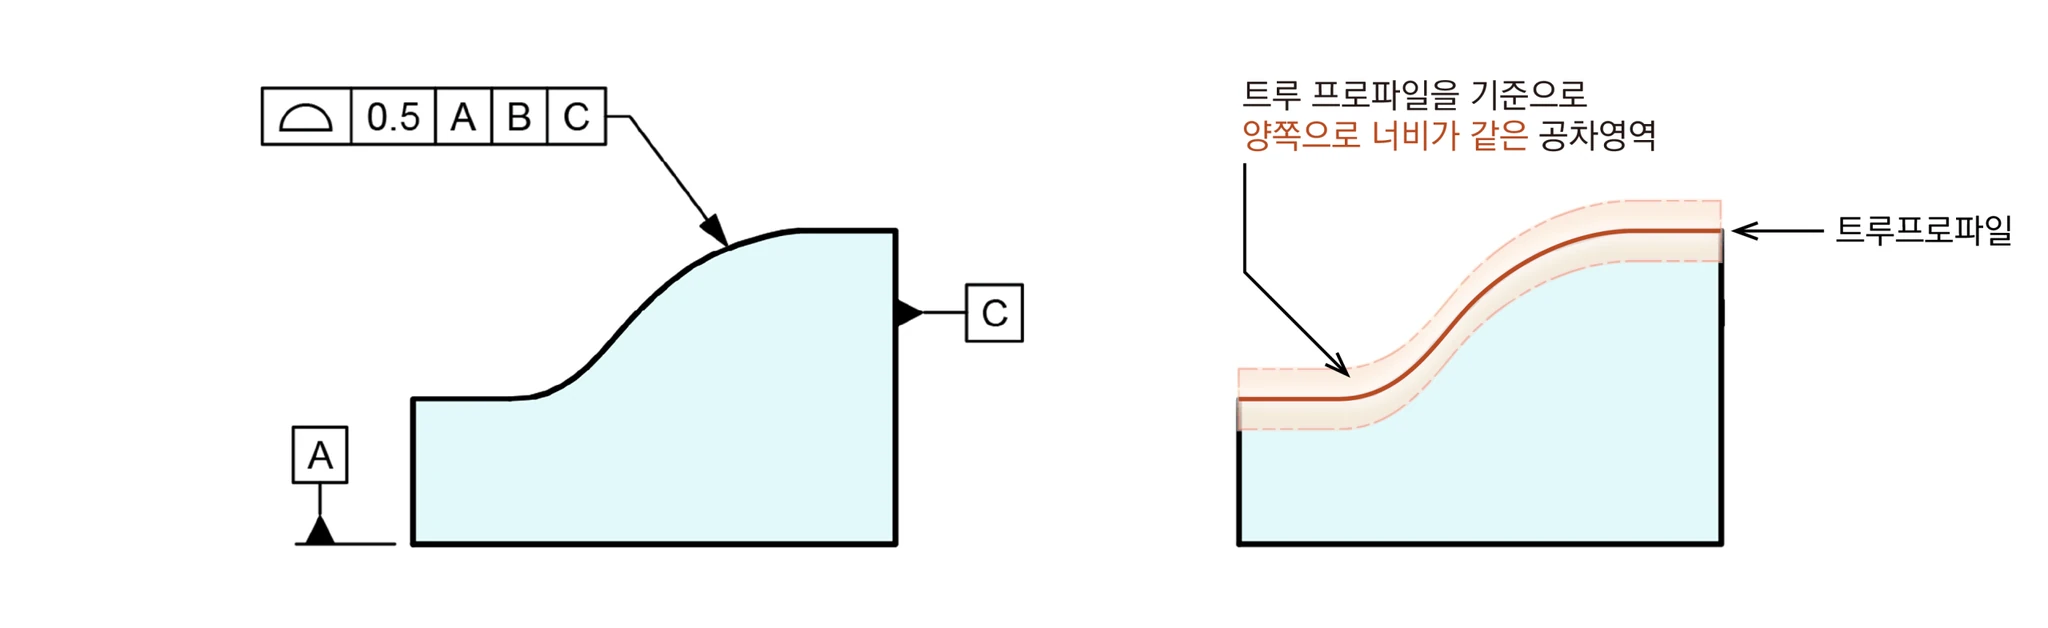
윤곽공차를 이해하려면 먼저 트루 프로파일의 개념을 명확히 해야 한다. 트루 프로파일이란 도면에 베이직(Basic) 치수로 정의된 이상적인 형상을 말한다. 윤곽공차는 이 트루 프로파일을 기준으로 허용 가능한 형상 오차의 범위, 즉 공차영역을 생성한다.
별도의 수식어가 없는 표준 윤곽공차는 트루 프로파일을 중심으로 공차영역을 정확히 절반씩 양쪽에 배분한다. 예를 들어 그림과 같이 윤곽공차가 정의되었다면, 총 너비가 0.5인 공차영역은 정확히 절반인 0.25가 트루 프로파일을 중심으로 양쪽에 균등하게 배분한다. 실제 부품의 서피스는 이 너비가 0.5인 공차영역 안에 있어야 합격이다.
이 방식은 명확하고 직관적이다. 그러나 설계 의도에 따라 공차를 한쪽으로 치우치게 배분해야 할 때, 이 방식으로는 이를 표현할 수 없다. 바로 이러한 이유로 인해 불균등 모디파이어가 사용된다.
불균등 모디파이어 Ⓤ의 개념과 FCF 표기 방법
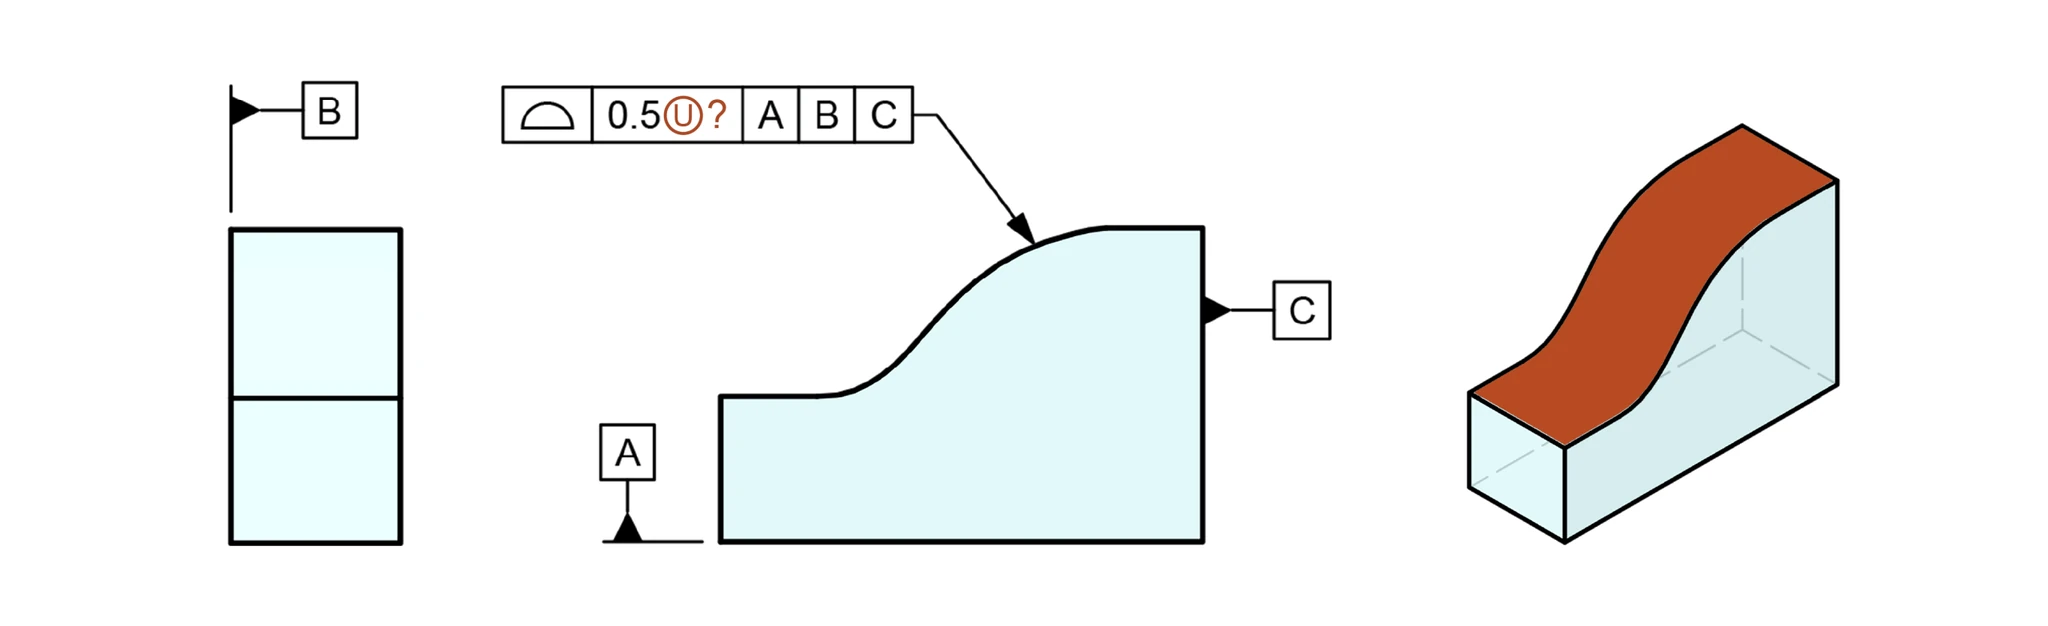
불균등 모디파이어는 원 안에 대문자 U를 넣은 심볼 Ⓤ로 표기한다. FCF 안에서의 위치는 공차값 바로 다음이다. Ⓤ 다음에 표기하는 숫자가 이 모디파이어의 핵심이다.
Ⓤ 다음에 표기하는 두번째 값은 재료 바깥쪽 방향(재료가 더해지는 방향)으로 배분되는 공차량을 나타낸다. 앞에 표기된 첫 번째 값은 여전히 전체 공차량을 의미한다. 따라서 재료 안쪽 방향(재료가 제거되는 방향)으로 배분되는 공차량은 다음과 같이 자동으로 결정된다.
재료 제거 방향 공차량 = 전체 공차량 - 재료 추가 방향 공차량
예를 들어 0.5 Ⓤ0.1라면, 전체 공차는 0.5이고, 그 중 0.1이 재료 추가 방향으로, 0.4가 재료 제거 방향으로 배분된다. 이는 치수공차에서 불균등 공차의 기하공차 버전이다. 치수공차에서 +0.1/−0.4와 비슷하게 기하공차에 적용한 것이다.
Ⓤ 다음에 표기하는 두번째 값이 재료가 더해지는 것인지 재료가 제거되는 것인지 헷갈릴 수 있다. 그래서 먼저 가장 단순하게 두번째 값은 "트루 프로파일 너머"라고 생각해보자.
세 가지 핵심 적용 사례
사례 1: Ⓤ 다음 값 = 0 → 재료가 더해져서는 안된다.
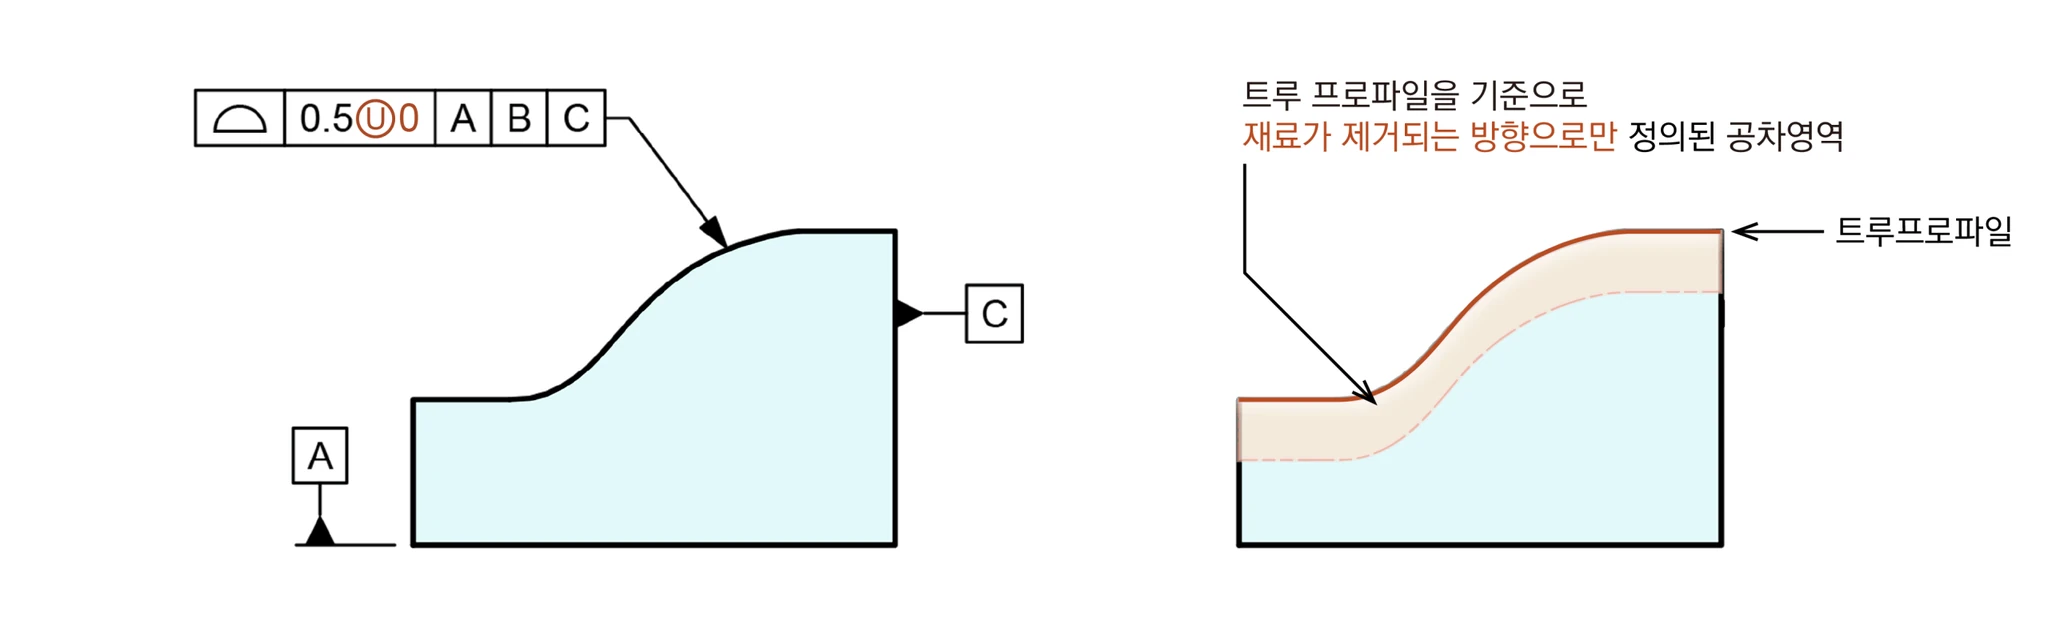
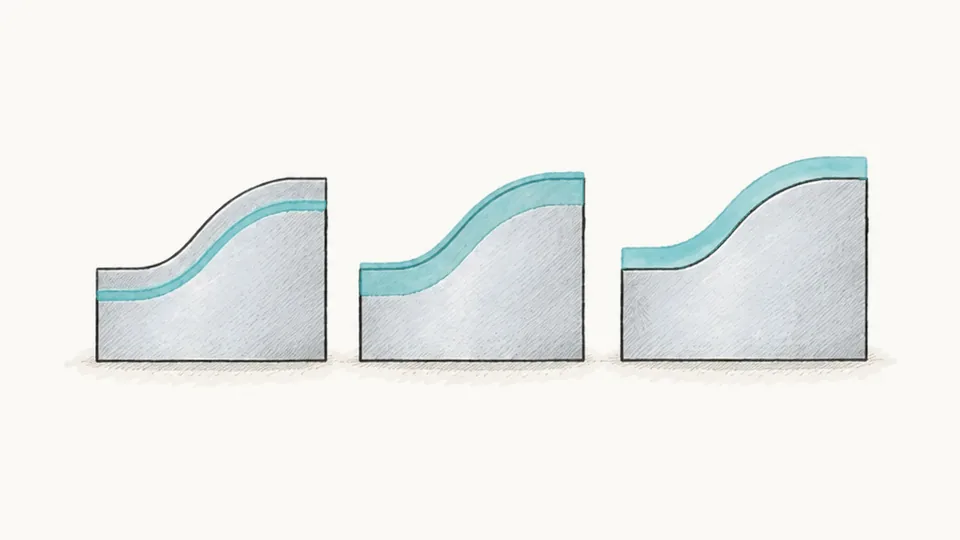
Ⓤ 다음 값이 0이면, 재료 추가 방향으로 배분되는 공차가 0이라는 뜻이다. 따라서 트루 프로파일을 기준으로 재료가 더해져서는 안된다. 전체 공차량 0.5가 모두 재료가 제거되는 방향으로만 배분된다. 트루 프로파일 바깥쪽으로는 공차영역이 전혀 없으며, 오직 재료 안쪽으로만 0.5의 공차가 존재한다.
이 표기는 단방향 공차에 해당하며, 부품의 실제 형상이 트루 프로파일보다 재료가 더 많이 남으면 안되는 상황, 즉 모델링이 최대 재료상태로 모델링 되었을 때 사용된다. 설계자가 모델링을 이미 최대 형상 한계로 정의해 두고, 실제 제조 시에는 그보다 작아지는 방향의 편차만 허용하겠다는 의미다.
사례 2: Ⓤ 다음 값 = 전체 공차값 → 재료가 모두 더해지기만 해야 한다.
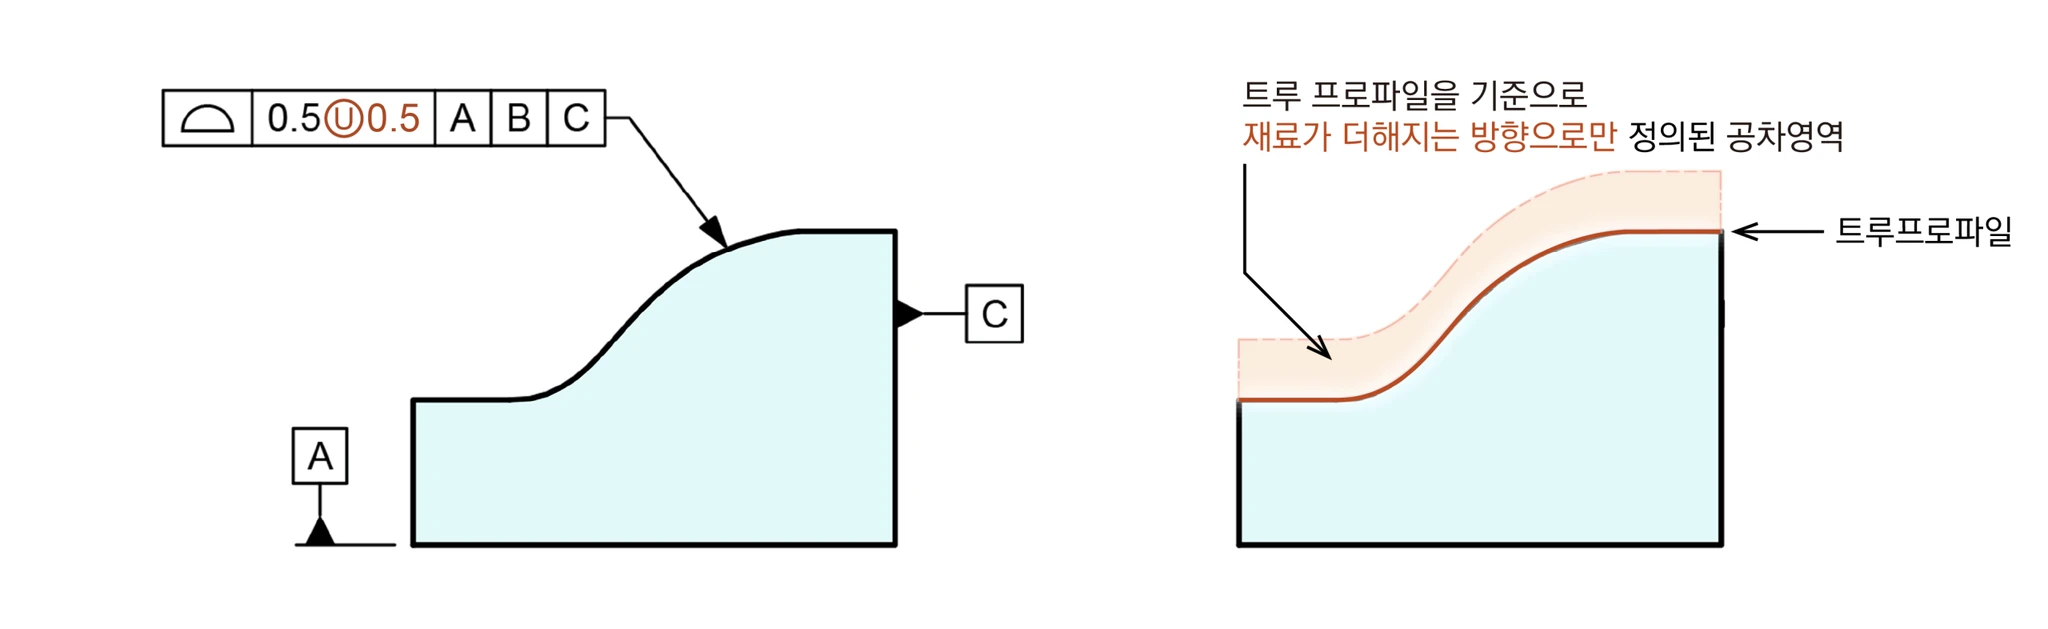
반대로 Ⓤ 다음 값이 전체 공차값과 동일하면, 재료 추가 방향으로 공차가 모두 배분되고, 재료 제거 방향으로 공차는 배분되지 않는다. 공차영역 전부가 트루 프로파일 바깥쪽, 즉 재료가 더해지는 방향으로만 존재한다.
이 표기는 단방향 공차에 해당하며, 는 모델이 최소 재료상태 또는 최악 조립조건으로 모델링되었을 때 사용된다. 실제 부품은 트루 프로파일보다 더 많은 재료를 가지는 방향으로만 편차가 허용되며, 트루 프로파일 안쪽으로 재료가 제거되면 불합격이다.
사례 3: Ⓤ 다음 값 = 중간 값 → 재료는 중간 값만큼만 더해져야 한다.
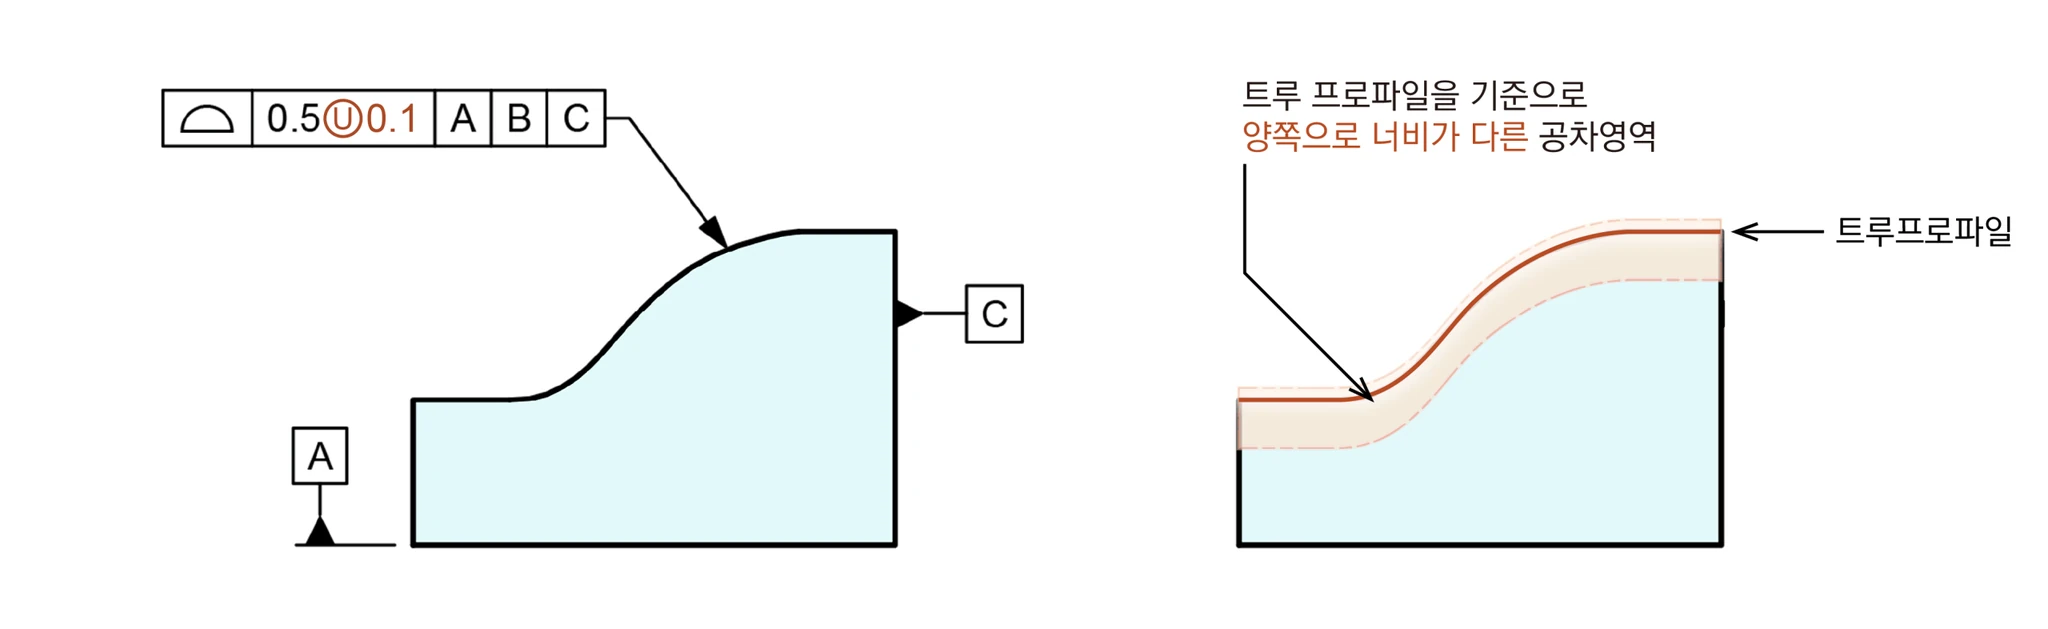
Ⓤ 다음 값이 0도 아니고 전체 공차값도 아닌 중간값일 때가 가장 일반적인 불균등 배분이다. 이 경우 재료 추가 방향으로 0.1, 재료 제거 방향으로 0.4의 공차영역이 트루 프로파일 양쪽에 비대칭으로 형성된다. 이 방식은 설계 요구사항에 따라 어느 방향의 오차가 더 용인 가능한지를 정밀하게 표현할 수 있다는 점에서 실무 활용도가 높다.
치수공차의 ± vs. 기하공차의 Ⓤ: 설계 의도를 읽는 두 가지 방식
치수공차에서 +와 −의 의미는 그 자체만으로 설계 의도를 완전히 전달하지 못한다. +0.3/−0.1이라는 공차를 보더라도, 이것이 재료를 더 남기려는 의도인지 덜어내려는 의도인지 판단하려면 내부가 비어 있는지 내부가 채워져 있는지 확인해야 한다.
예를 들면 내부가 비어 있다면(내피쳐라면), +는 재료가 제거되는 방향이다. 반면 내부가 채워져 있다면(외피쳐라면) +는 재료가 더해지는 방향이다. 부호의 의미가 내피쳐냐 외피쳐냐에 따라 정반대로 뒤집히기 때문에, 도면을 읽는 사람은 항상 이를 확인해야 한다.
반면 기하공차의 Ⓤ 모디파이어는 이를 더 효과적으로 소통할 수 있게 한다. Ⓤ 다음에 오는 값은 언제나 재료가 더해지는 방향으로 배분된 공차량이다. 따라서 설계 의도를 직관적으로 읽어낼 수 있다.
Ⓤ 다음 값이 중간값보다 작다면, 재료 추가 방향에 공차를 적게 배정한 것이다. 이는 재료가 제거되는 방향으로 더 넓은 공차를 허용하겠다는 의도, 즉 "부품이 설계 형상보다 작아지는 쪽을 더 관대하게 보겠다, 더 선호한다"는 뜻이다.
반대로 Ⓤ 다음 값이 중간값보다 크다면, 재료 추가 방향에 공차를 더 넉넉하게 배정한 것이다. "부품이 설계 형상보다 커지는 쪽을 더 허용하겠다, 더 선호한다"는 설계 의도다.
치수공차에서는 부호와 피쳐를 함께 읽어야 했지만, Ⓤ는 Ⓤ 다음 값이 얼마인지 확인하는 것만으로 설계자의 의도를 더 빠르게 읽을 수 있게 된다. 다음 값이 재료가 더해지는 방향이라고 명확하게 설정함으로써 값 하나로 방향과 크기를 동시에 담을 수 있는 것이다.
이전 표준(ASME 1994) 표기 방법
ASME Y14.5의 1994년 이전 표준을 따르는 환경에서는 Ⓤ 심볼이 정의되어 있지 않았기 때문에 다른 방법으로 불균등 공차영역을 표현했다. 도면에 베이직 치수로 정의된 트루 프로파일에서 옵셋된 가상선을 직접 그려 넣는 방식이다. 이 가상선은 공차영역의 경계를 시각적으로 나타내며, 도면을 읽는 사람이 공차영역이 트루 프로파일 기준으로 어느 방향으로 얼마나 배분되는지를 직관적으로 파악할 수 있도록 했다.
그러나 이 방법은 도면 작성이 복잡해지고 해석의 일관성이 떨어지는 단점이 있었다. ASME Y14.5-2018 표준에서는 이 방법을 더 이상 공식적으로 권장하지 않는다. Ⓤ 모디파이어를 사용하는 것이 표준화된 현재 방식이다.
ISO와 ASME 방식 비교
ISO 표준을 적용하는 경우 불균등 윤곽공차의 표기 방식이 ASME와 다르다. ISO에서는 이를 '불균등 영역(Unequal Zone)'이라 부르며, FCF 내에서 공차값 뒤에 괄호 안의 값으로 공차영역의 이동량을 표기한다.
ISO 방식에서 괄호 안의 값은 공차영역이 이동하는 방향과 크기를 나타낸다. 값이 양수(+)이면 공차영역이 재료에서 멀어지는 방향(바깥쪽)으로 이동하고, 음수(−)이면 재료쪽(안쪽)으로 이동한다. 예를 들어 괄호 안에 +0.3이 명시되어 있다면 공차영역이 바깥쪽으로 0.3만큼 이동한 것으로, ASME 표기로 +0.8/−0.2에 해당한다. 반대로 −0.5라면 공차영역이 재료쪽으로 0.5만큼 이동한 것이다.
두 표준 모두 불균등 공차 배분이라는 동일한 설계 의도를 표현하지만, 표기 방법과 읽는 방식이 다르므로 국제 협업 환경에서는 어떤 표준을 기준으로 도면이 작성되었는지 명확히 확인하는 것이 중요하다.
마무리
불균등 모디파이어 Ⓤ는 단순해 보이지만, 설계 의도를 더 구체적으로 표현할 수 있는 강력한 수단이다. 윤곽공차가 보통은 트루 프로파일을 중심으로 공차를 균등하게 나누는 데 반해, Ⓤ를 활용하면 재료 추가 방향과 제거 방향 각각에 필요한 만큼의 공차를 다르게 배분할 수 있다. 모델링에 따라 단방향 공차가 필요할 때, 또는 조립 기능상 한쪽 방향의 편차가 다른 쪽보다 엄격하게 관리되어야 할 때 Ⓤ는 설계자에게 명확하고 표준화된 언어를 제공한다. ASME 2018 기준의 Ⓤ 표기법과 ISO의 불균등 영역 표기법 모두 동일한 목적을 서로 다른 방식으로 표현하므로, 도면 작성 시 적용 표준을 명시하고 읽는 사람이 혼동하지 않도록 일관성을 유지하는 것이 핵심이다.
댓글 0
아직 댓글이 없습니다. 첫 댓글을 남겨보세요.
로그인 후 댓글을 남길 수 있어요
로그인