정사각형 플레이트 중앙에 보스(Boss)가 있고, 이 보스가 상대 부품의 홀에 끼워 맞춰지는 조립품을 설계한다고 생각해보자.
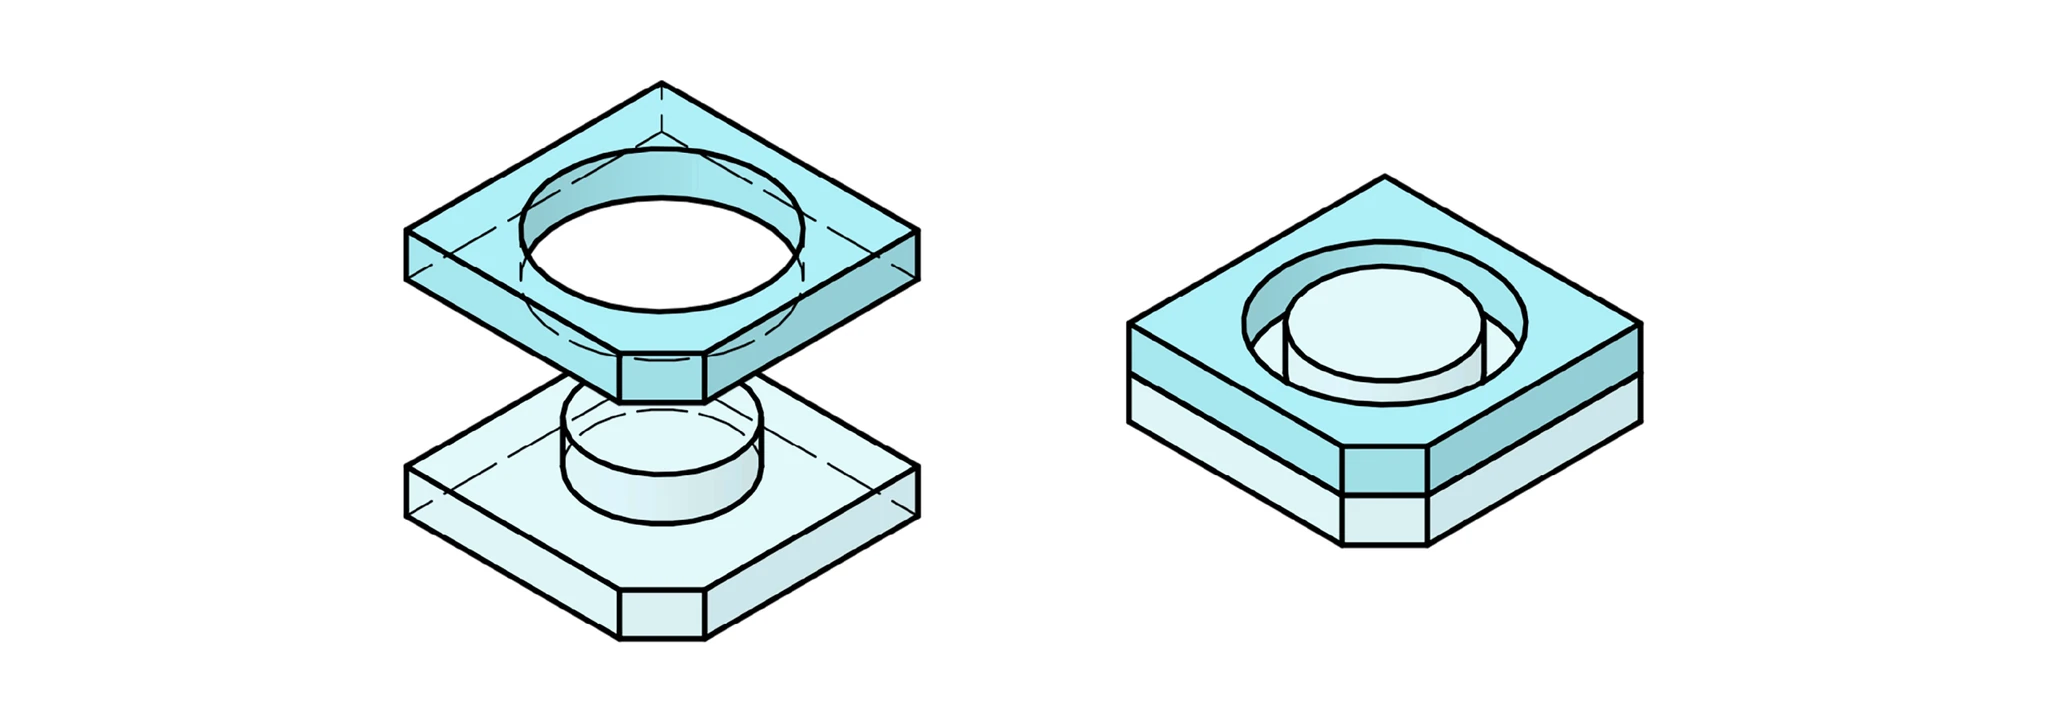
보스의 중심 위치를 정의하는 치수 15에 공차를 얼마나 부여해야 할까.
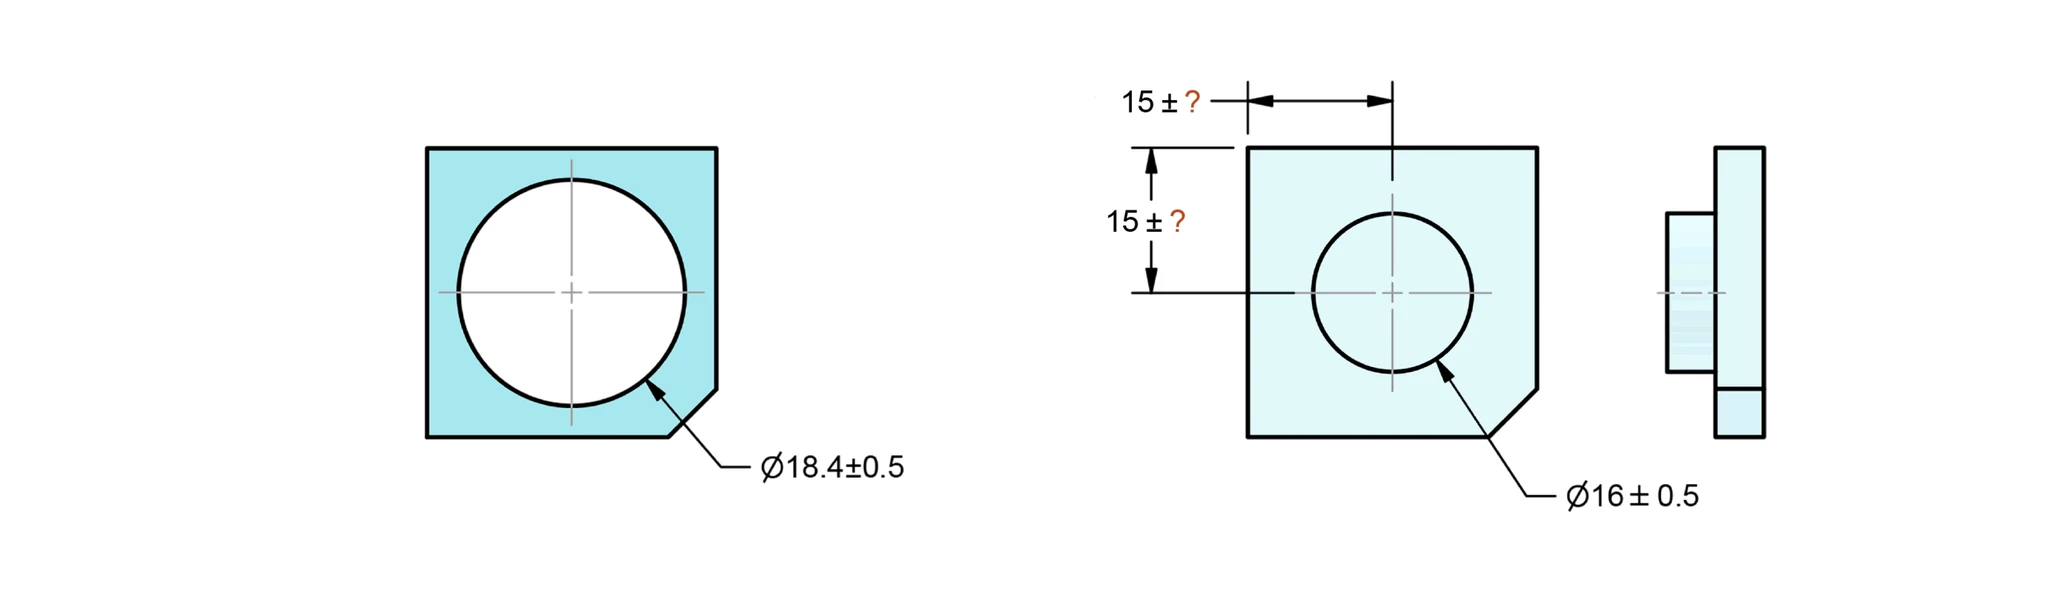
조립이 보장되려면 보스의 중심이 홀의 중심에서 얼마나 벗어나도 되는지를 먼저 알아야 한다. 그 허용 편차보다 공차가 크면 조립이 안되는 부품을 합격시키고, 그 허용 편차보다 공차가 작으면 멀쩡한 부품을 불합격시킨다. 치수공차로 공차를 정의하면, 설계자는 불가피하게 두 가지 나쁜 선택 중 하나를 해야 한다. 이 문제를 해결하기 위해 기하공차가 탄생했다. 치수공차로 공차를 정의하면 어떤 문제가 발생하는지 그리고 기하공차가 그 문제를 어떻게 해결하는지 살펴보자.
클리어런스에서 허용 편차 구하기
부품의 공차를 결정하기 위해서는 먼저 이 부품이 가질 수 있는 물리적 조립 한계를 정확히 파악해야 한다.
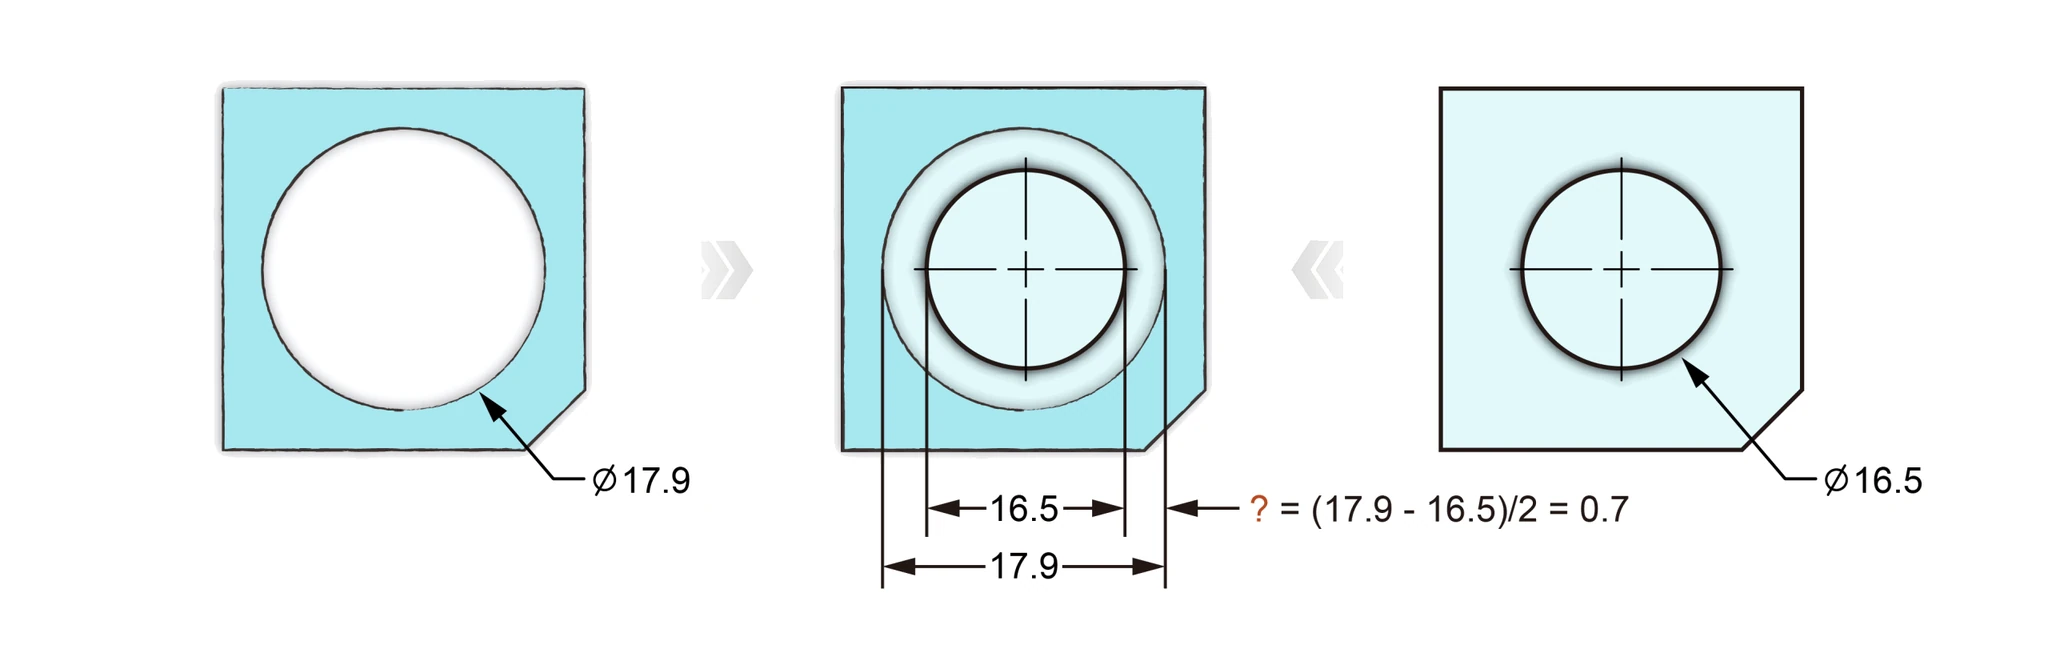
이 예시에서 재료가 최대일 때 홀의 직경은 18.4-0.5=17.9, 재료가 최대일 때 보스의 직경은 16+0.5=16.5다. 보스가 홀 안에서 움직일 수 있는 최대 반경 편차는 두 직경의 차이를 2로 나누어 구한다.
(17.9 − 16.5) ÷ 2 = 0.7
이 0.7이라는 값이 이 설계의 핵심이다. 보스의 중심이 트루포지션에 있는 홀의 중심으로부터 반경 0.7 이내에 있다면, 어느 방향으로 치우쳐 있든 보스는 홀 안에서 간섭 없이 조립된다.
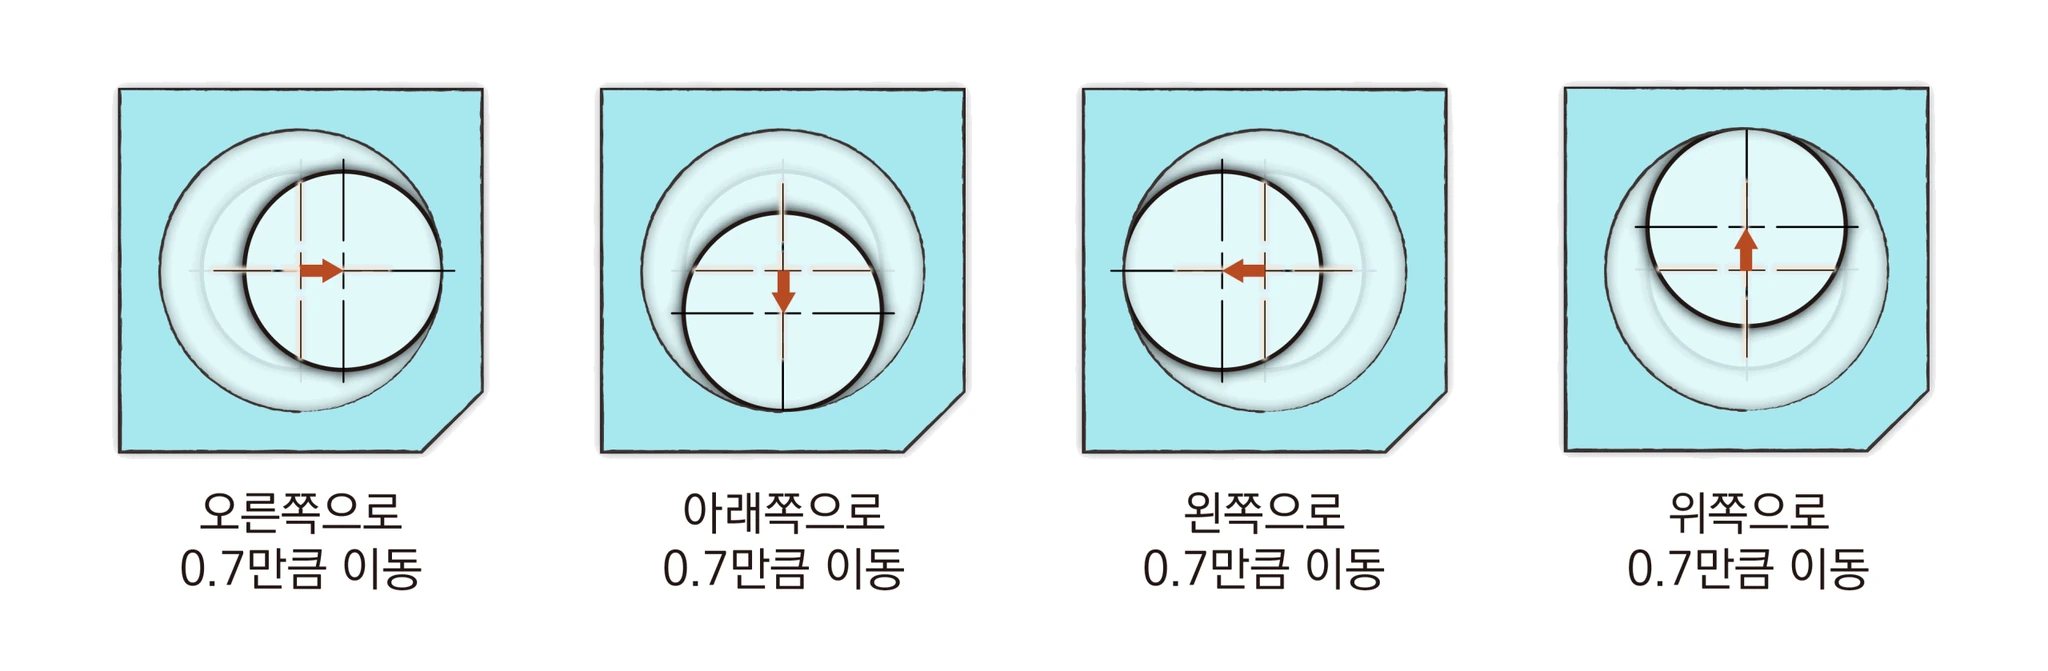
오른쪽으로 0.7 이동해도 조립된다. 아래쪽으로 0.7 이동해도 조립된다. 다른 방향으로도 마찬가지이다.
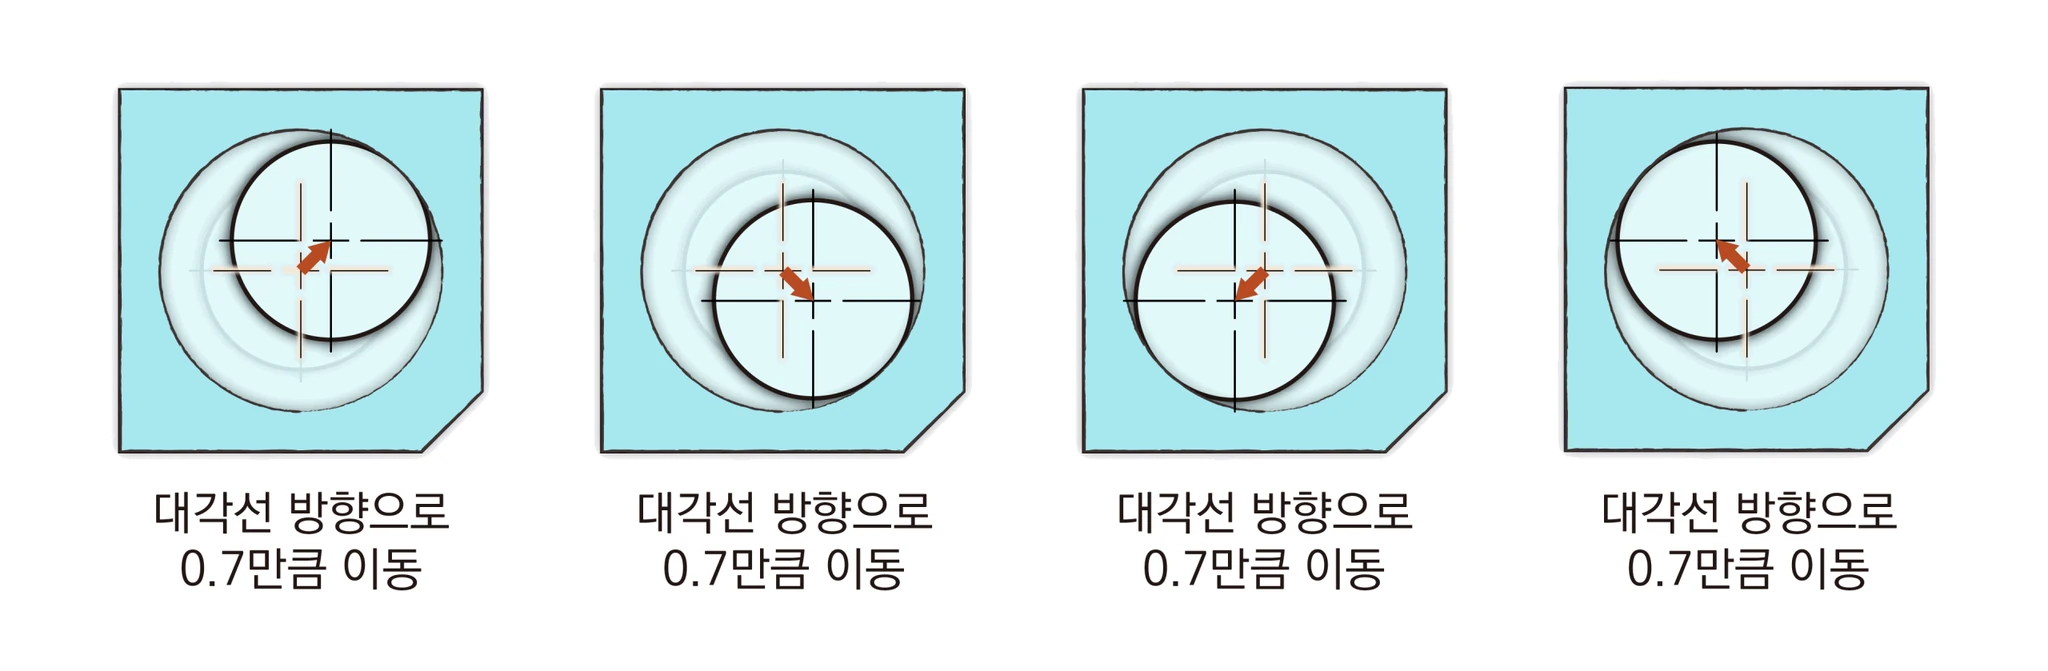
대각선 방향으로 이동하더라도 반경 0.7을 넘지 않는 한 두 부품은 조립된다. 이 조건이 만들어내는 공차영역의 형태는 명확하다. 트루 포지션을 중심으로 하는 반지름 0.7, 지름 1.4인 원이다. 물리적 조립 조건 자체가 원형 공차영역을 요구하고 있는 것이다.
그런데 치수공차는 이 원형 조립 조건을 직사각형으로 표현할 수밖에 없다. X 방향 공차와 Y 방향 공차를 각각 독립적인 수치로 기입하는 구조이기 때문이다. 바로 여기서 문제가 시작된다.
치수공차가 만드는 직사각형 공차영역과 그 구조적 문제
보스의 위치에 대한 공차를 치수공차로 표기하면 15±? 형태로 X 방향과 Y 방향으로 각각 독립적인 공차가 부여된다. 설계자는 직관적으로 허용 편차 0.7을 그대로 적용하여 15±0.7로 공차를 정의하고 싶을 것이다.
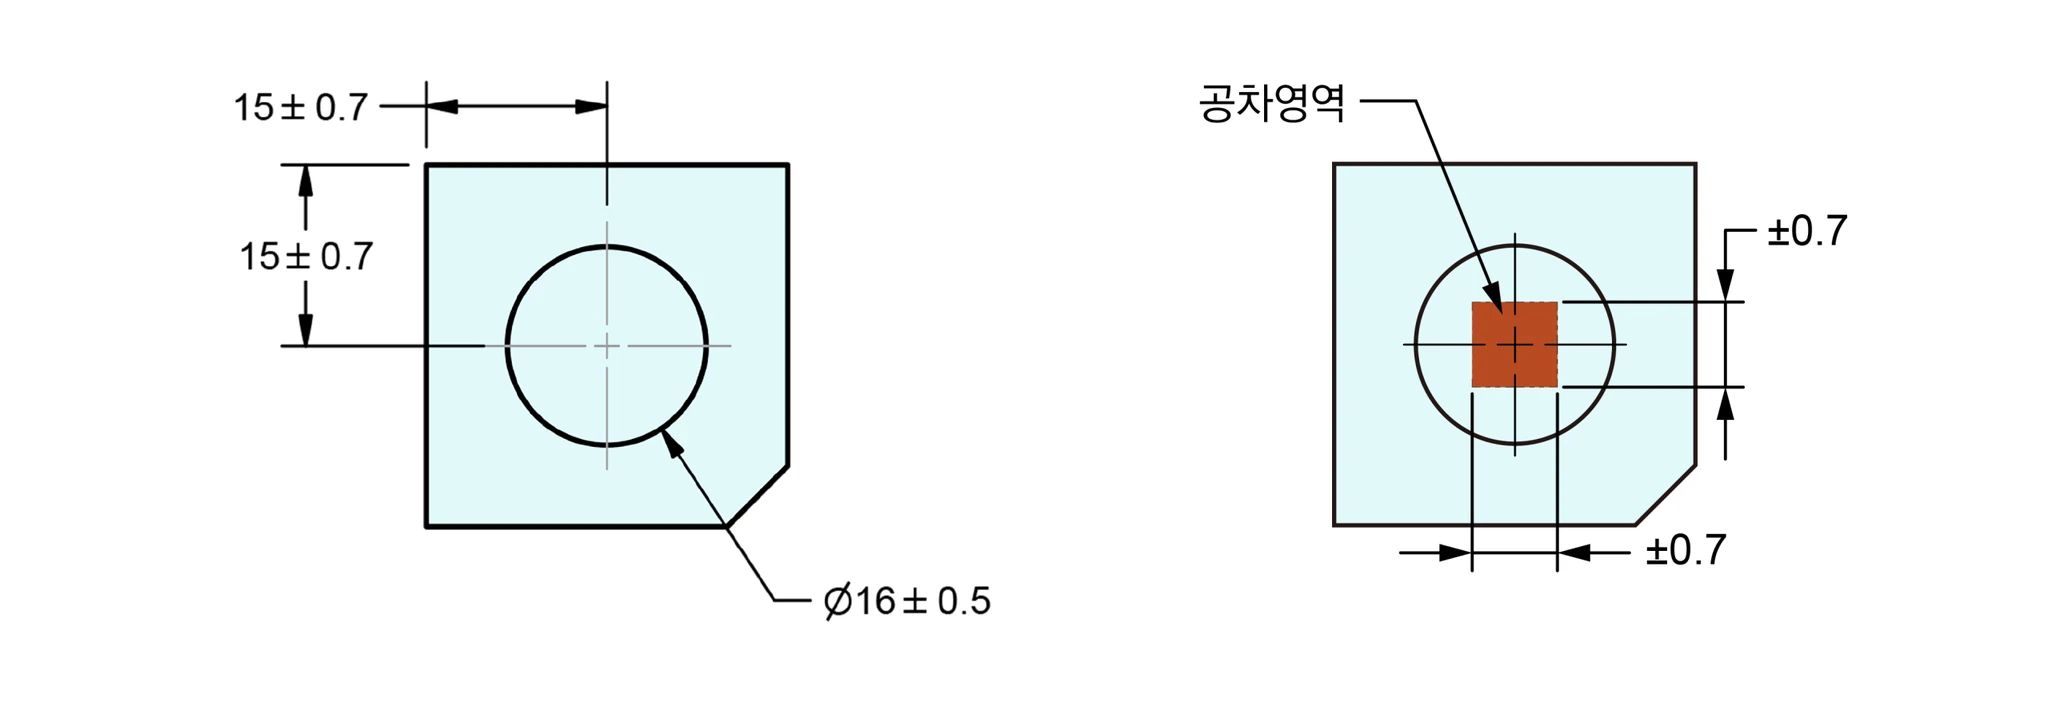
이 공차가 만드는 공차영역은 한 변의 길이가 1.4인 정사각형이다. 보스의 중심축이 이 정사각형 안에 있으면 합격, 밖에 있으면 불합격으로 판정된다.
오른쪽으로 0.7만큼 이동한 경우를 보자. X 편차 0.7로 공차 이내이고, Y 편차는 0으로 공차 이내이다. 검사는 합격이고, 실제로도 조립에 아무 문제가 없다. 아래쪽으로 0.7만큼 이동한 경우도 마찬가지이다. 단일 방향 편차가 0.7 이내인 경우는 모두 실제 조립도 가능하고 검사도 통과한다. 하지만 X편차와 Y편차 각각은 0.7보다 크지 않아 공차 이내이지만, 조립이 되지 않은 경우가 발생한다. 아래 그림을 살펴보자.
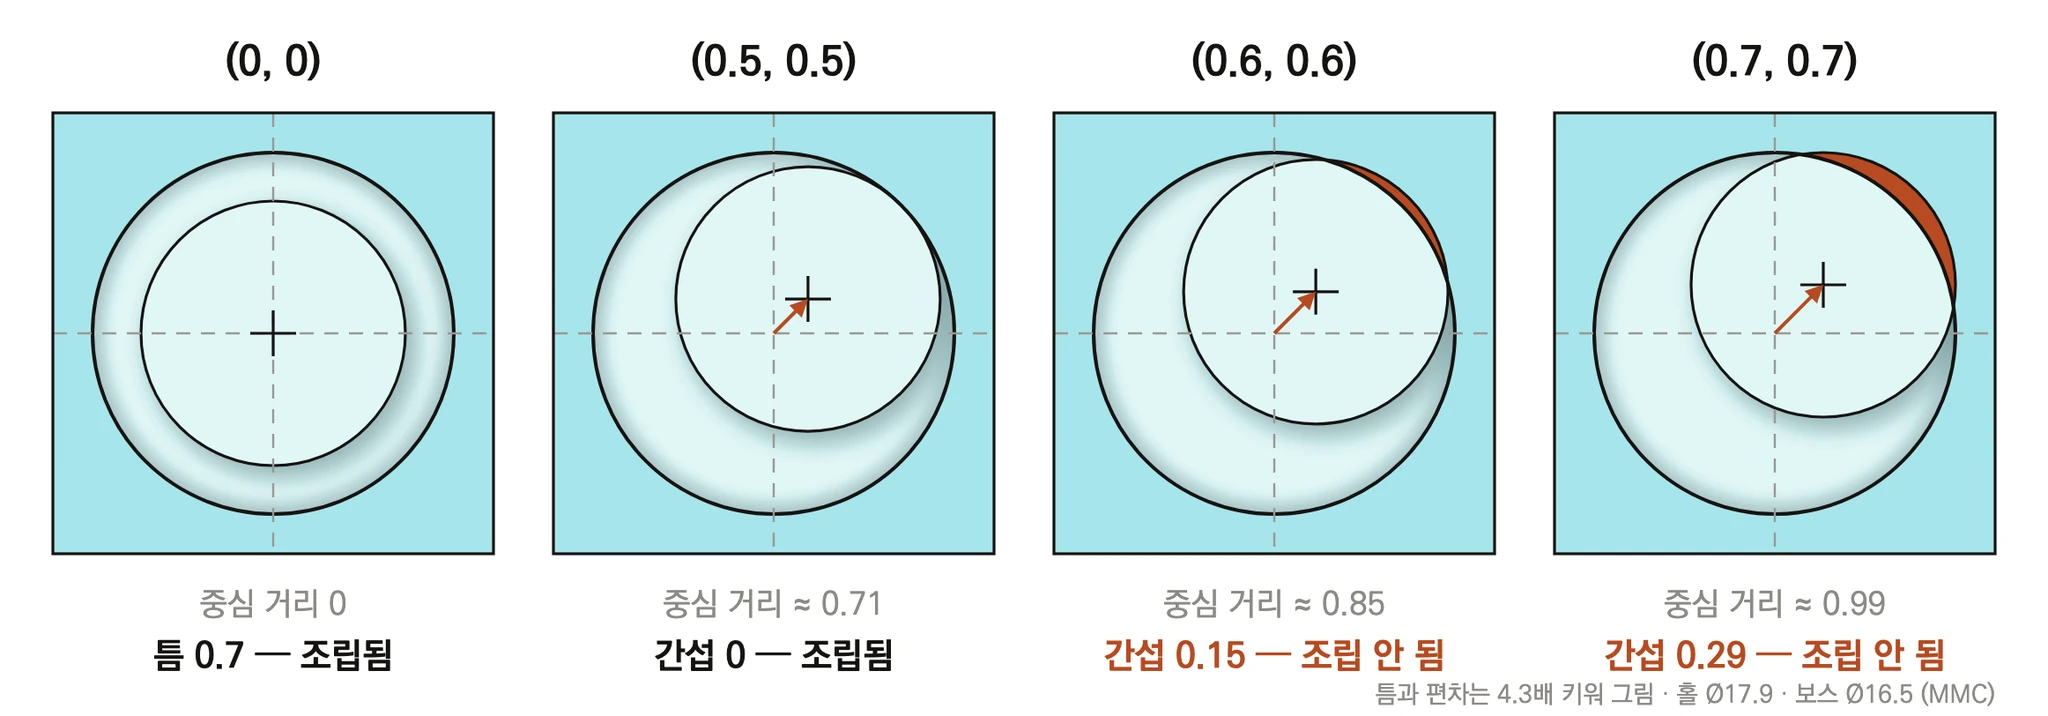
가장 문제가 되는 경우가 보스의 중심축이 공차영역 모서리 부분에 가까워지는 경우이다. 첫번째 그림은 보스의 중심축이 트루포지션(0,0)에 있다. 두번째 그림은 보스의 중심축이 (X편차, Y편차)=(0.5,0.5)에 있는 경우이다. 이 경우에는 간섭이 발생하지 않아 조립이 가능하다. 하지만 이를 범어서면 간섭이 발생한다. 세번째 그림은 보스의 중심축이 (X편차, Y편차)=(0.6,0.6)에 있는 경우이다. 단품을 ±0.7에 따라 검사한다면, X 검사 결과는 0.6로 합격이다. Y 검사 결과도 0.6로 합격이다. 하지만 간섭이 발생해 조립이 되지 않는다. 네 번째 그림은 보스의 중심축이 (X편차, Y편차)=(0.7,0.7)에 있는 경우이다. 세 번째 그림보다 더 많은 간섭이 발생하고 있다. 단품을 ±0.7에 따라 검사한다면, X 검사 결과는 0.7로 합격이다. Y 검사 결과도 0.7로 합격이다. 하지만 간섭이 발생해 조립이 되지 않는다.
네 번째 그림의 (X편차, Y편차)=(0.7,0.7)의 직선거리를 피타고라스 정리로 계산하면 다음과 같다.
√(0.7² + 0.7²) = √(0.49 + 0.49) = √0.98 ≈ 0.99
이 0.99는 앞서 구한 조립 허용 반경 0.7을 크게 초과한다. ±0.7로 정의한 도면을 기준으로 검사했을 때는 합격했지만 실제 조립 현장에서 보스와 홀 사이에 간섭이 발생한다. 사용할 수 없는 부품이 검사를 통과한 것이다.
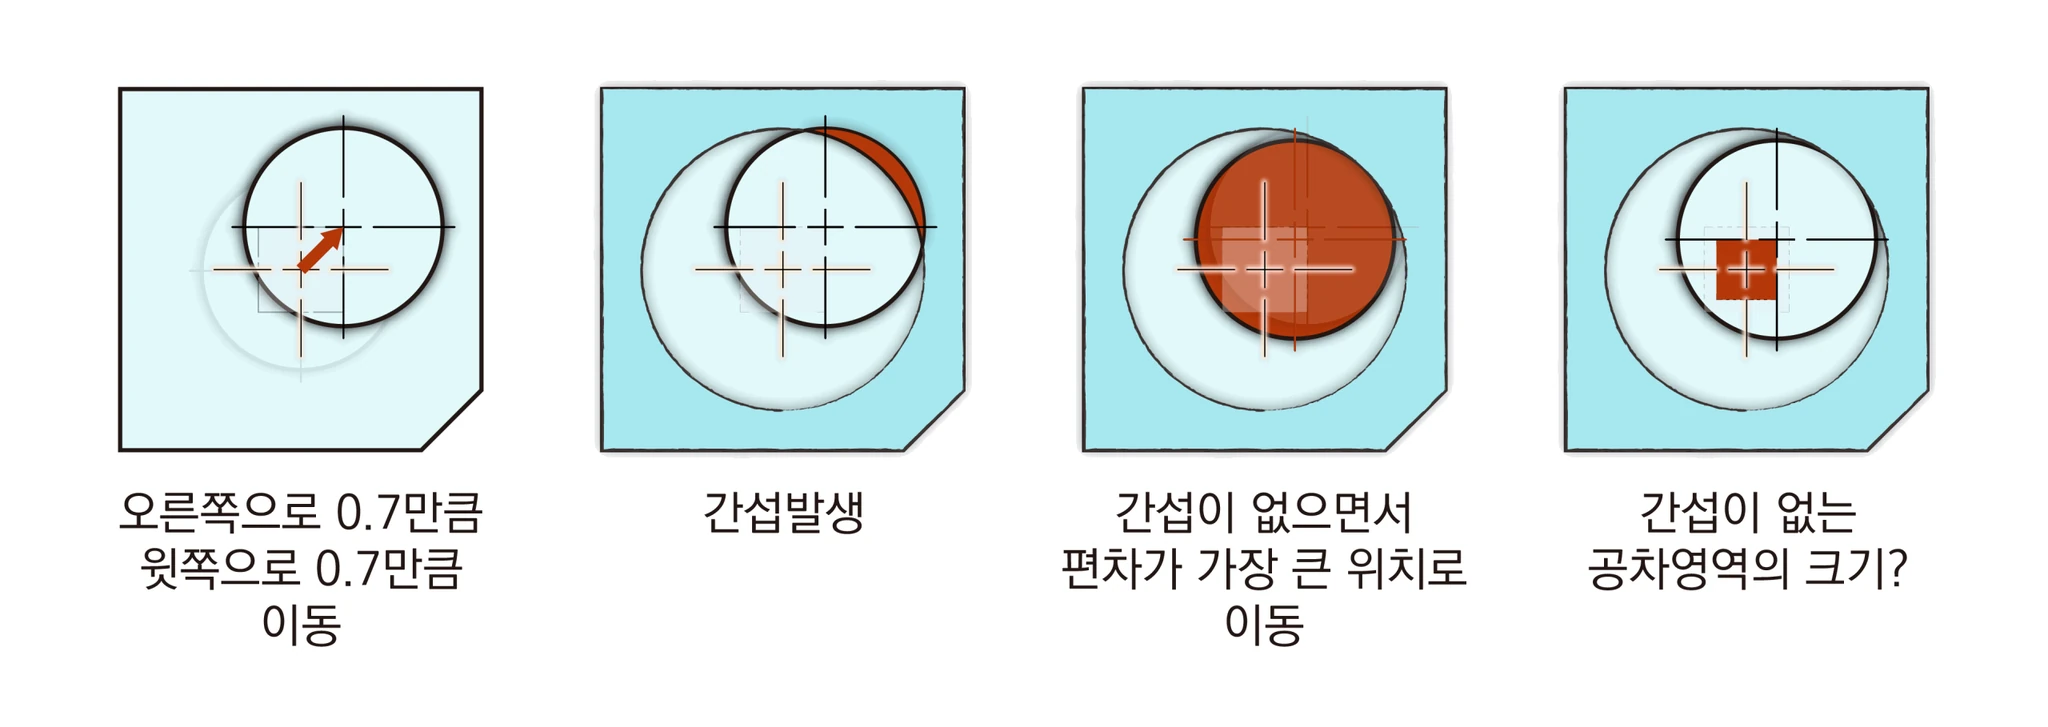
이 문제를 인식한 설계자는 공차를 줄이는 방향으로 해결하려 할 것이다.
치수공차의 불가피한 선택
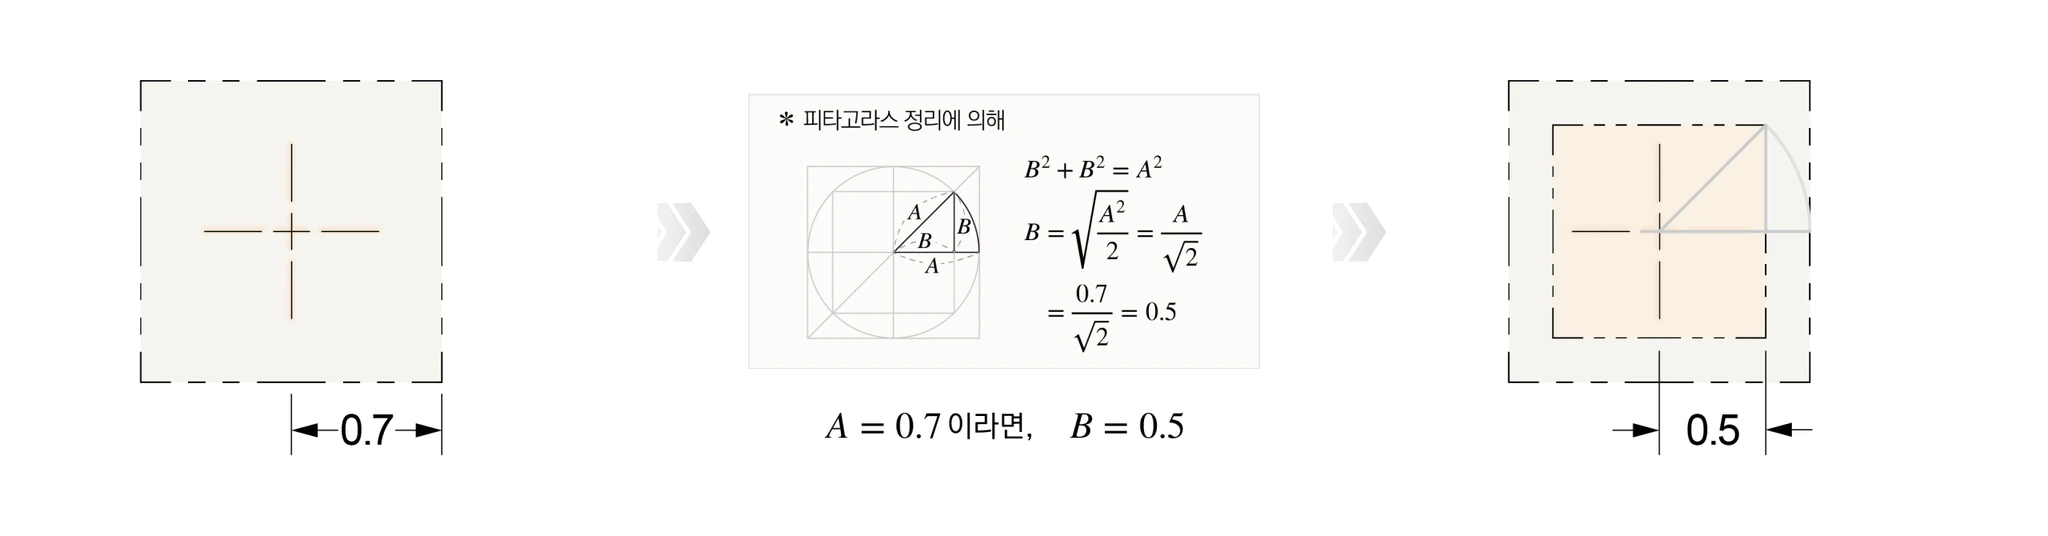
대각선 방향으로 이동했을 때도 조립이 보장되려면, X와 Y 각각의 최대 허용 편차가 얼마여야 하는지를 피타고라스 정리로 역산할 수 있다.
B = 0.7 ÷ √2 = 0.7 ÷ 1.414 ≈ 0.5
X와 Y 각각의 편차를 ±0.5로 제한하면, 두 방향 최대 편차가 동시에 발생하더라도 트루 포지션으로부터의 거리는 √(0.5² + 0.5²) ≈ 0.707로 허용 한계 0.7 이내에 들어온다.
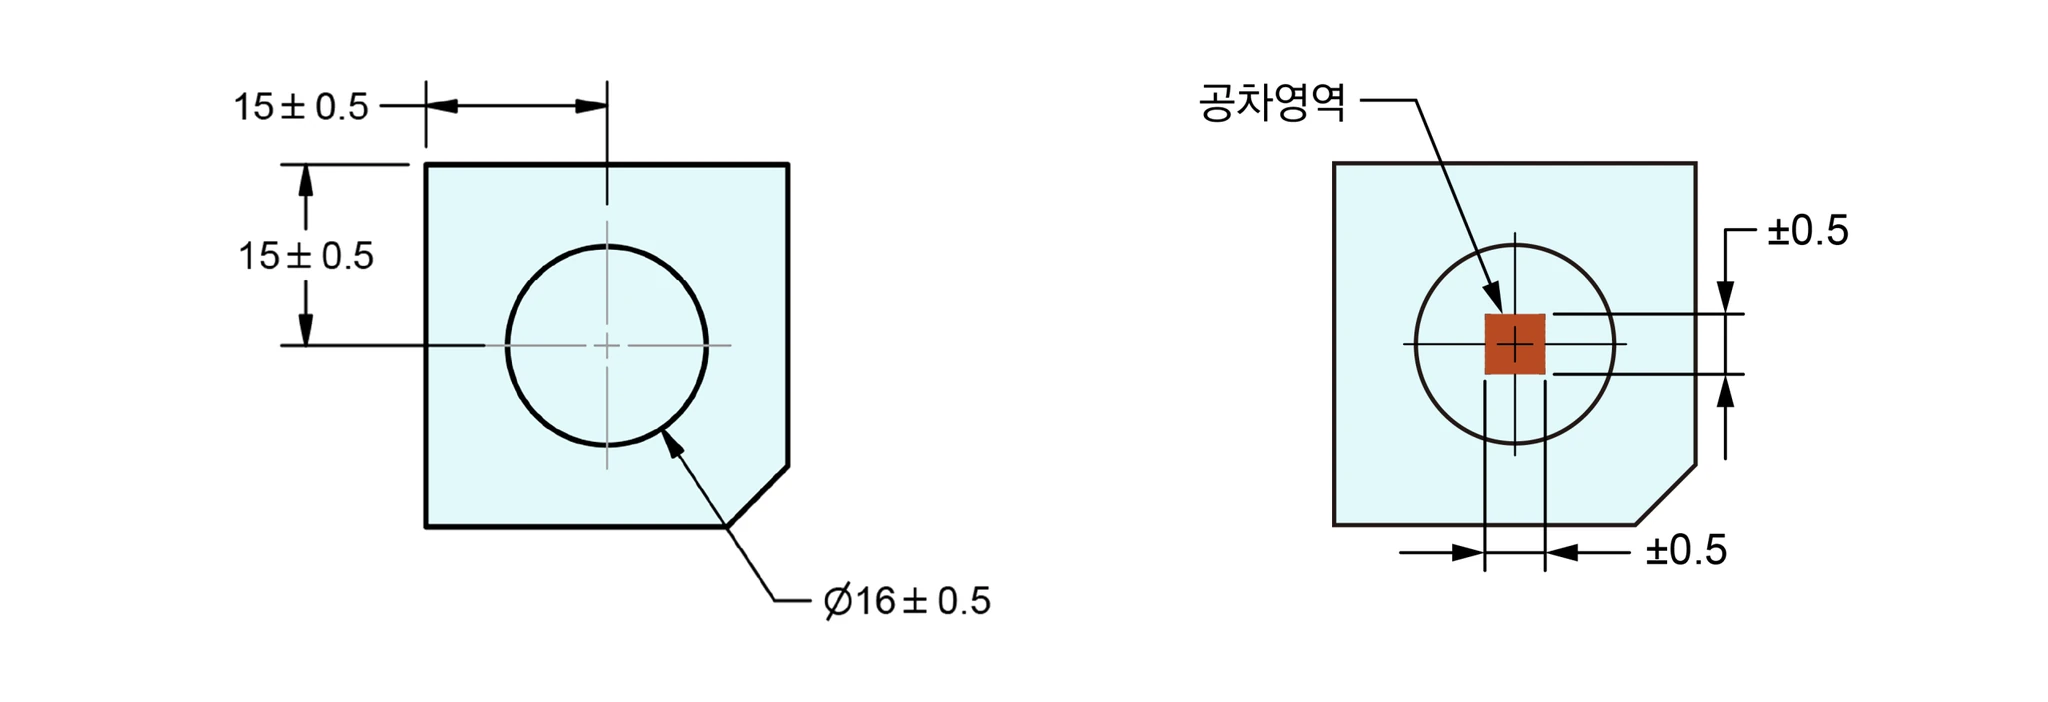
대각선 최악의 경우까지 커버하려면 15±0.5로 공차를 정의해야 한다.
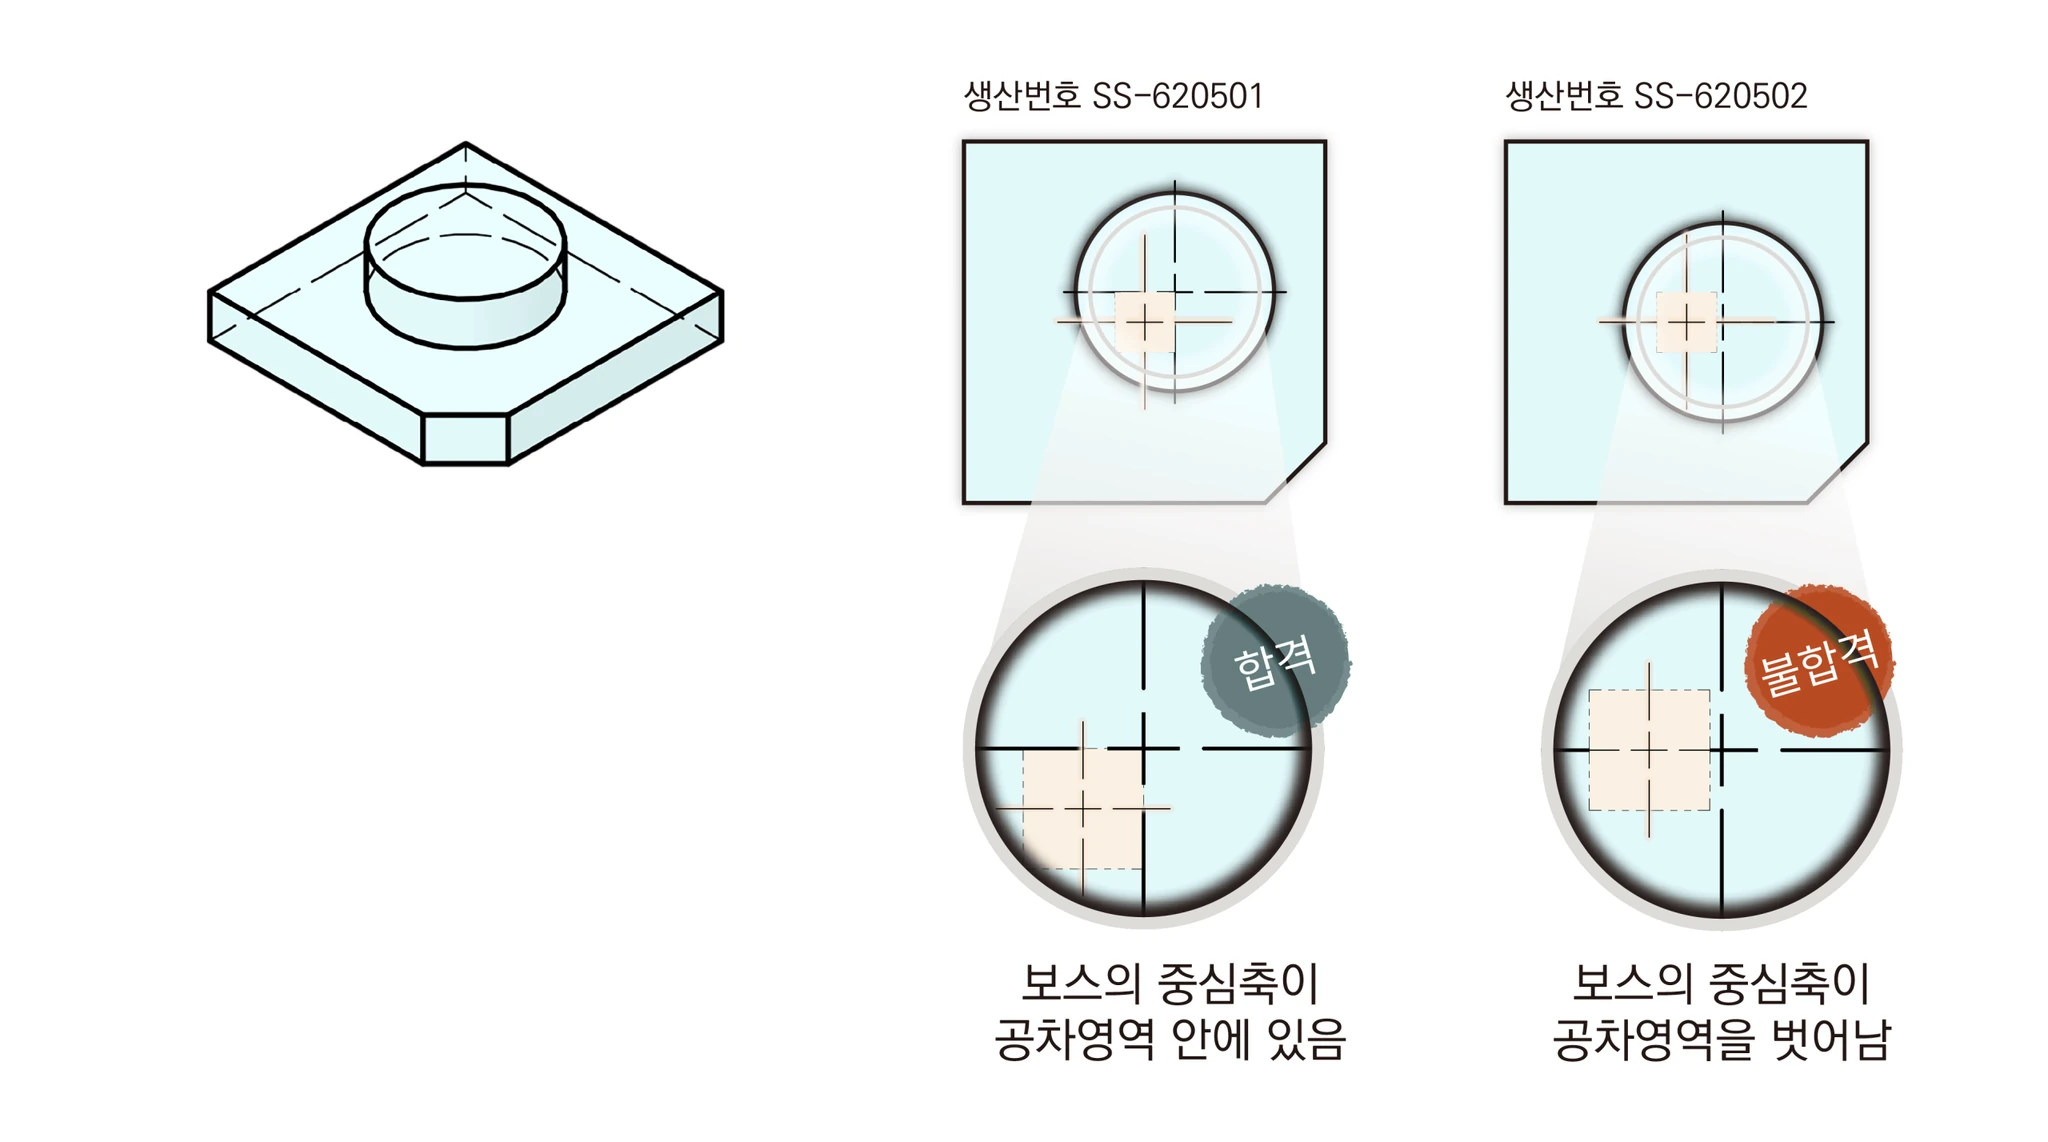
첫번째 부품은 보스의 중심축이 공차영역 안에 있다. 두번째 부품은 보스의 중심축이 ±0.5 공차영역을 벗어난다. 따라서 첫번째 부붐은 합격이지만 두번째 부품은 불합격된다. 이제 두 번째 문제가 등장한다.
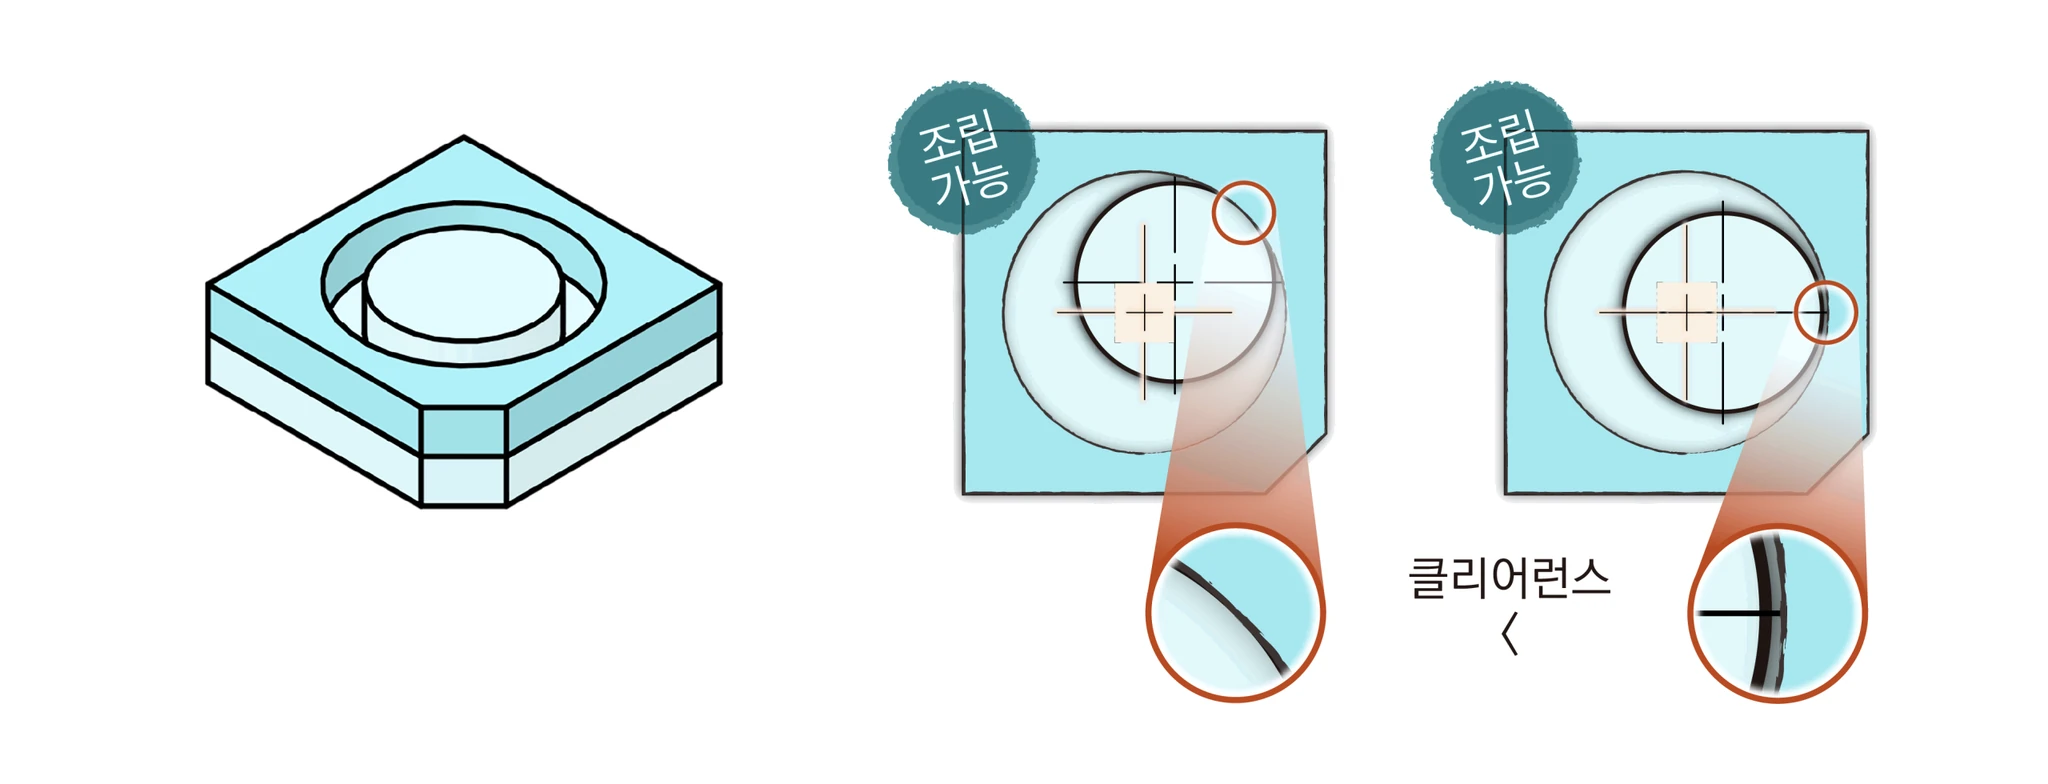
위의 두 부품 중 하나는 합격이고 하나는 불합격했지만, 조립은 둘 다 가능하다. 게다가 불합격한 부품이 합격한 부품보다 클리어런스가 더 많이 확보된다. 두번재 부품은 ±0.5 공차를 벗어났지만, 조립 허용 반경 이내에 있기 대문에 실제 조립에는 아무 문제가 없다. 그런데 15±0.5 공차에서는 X 방향 편차 0.7이 공차 0.5를 초과하기 때문에 불합격 판정을 받는다. 조립에 아무 문제없는 양품이 도면의 정의에 의해 폐기되는 것이다.
양품을 불합격시키거나 불량품을 합격시키는 치수공차
앞서 살펴본 핀 부품의 핀 위치를 검사하는 경우를 살펴보자.
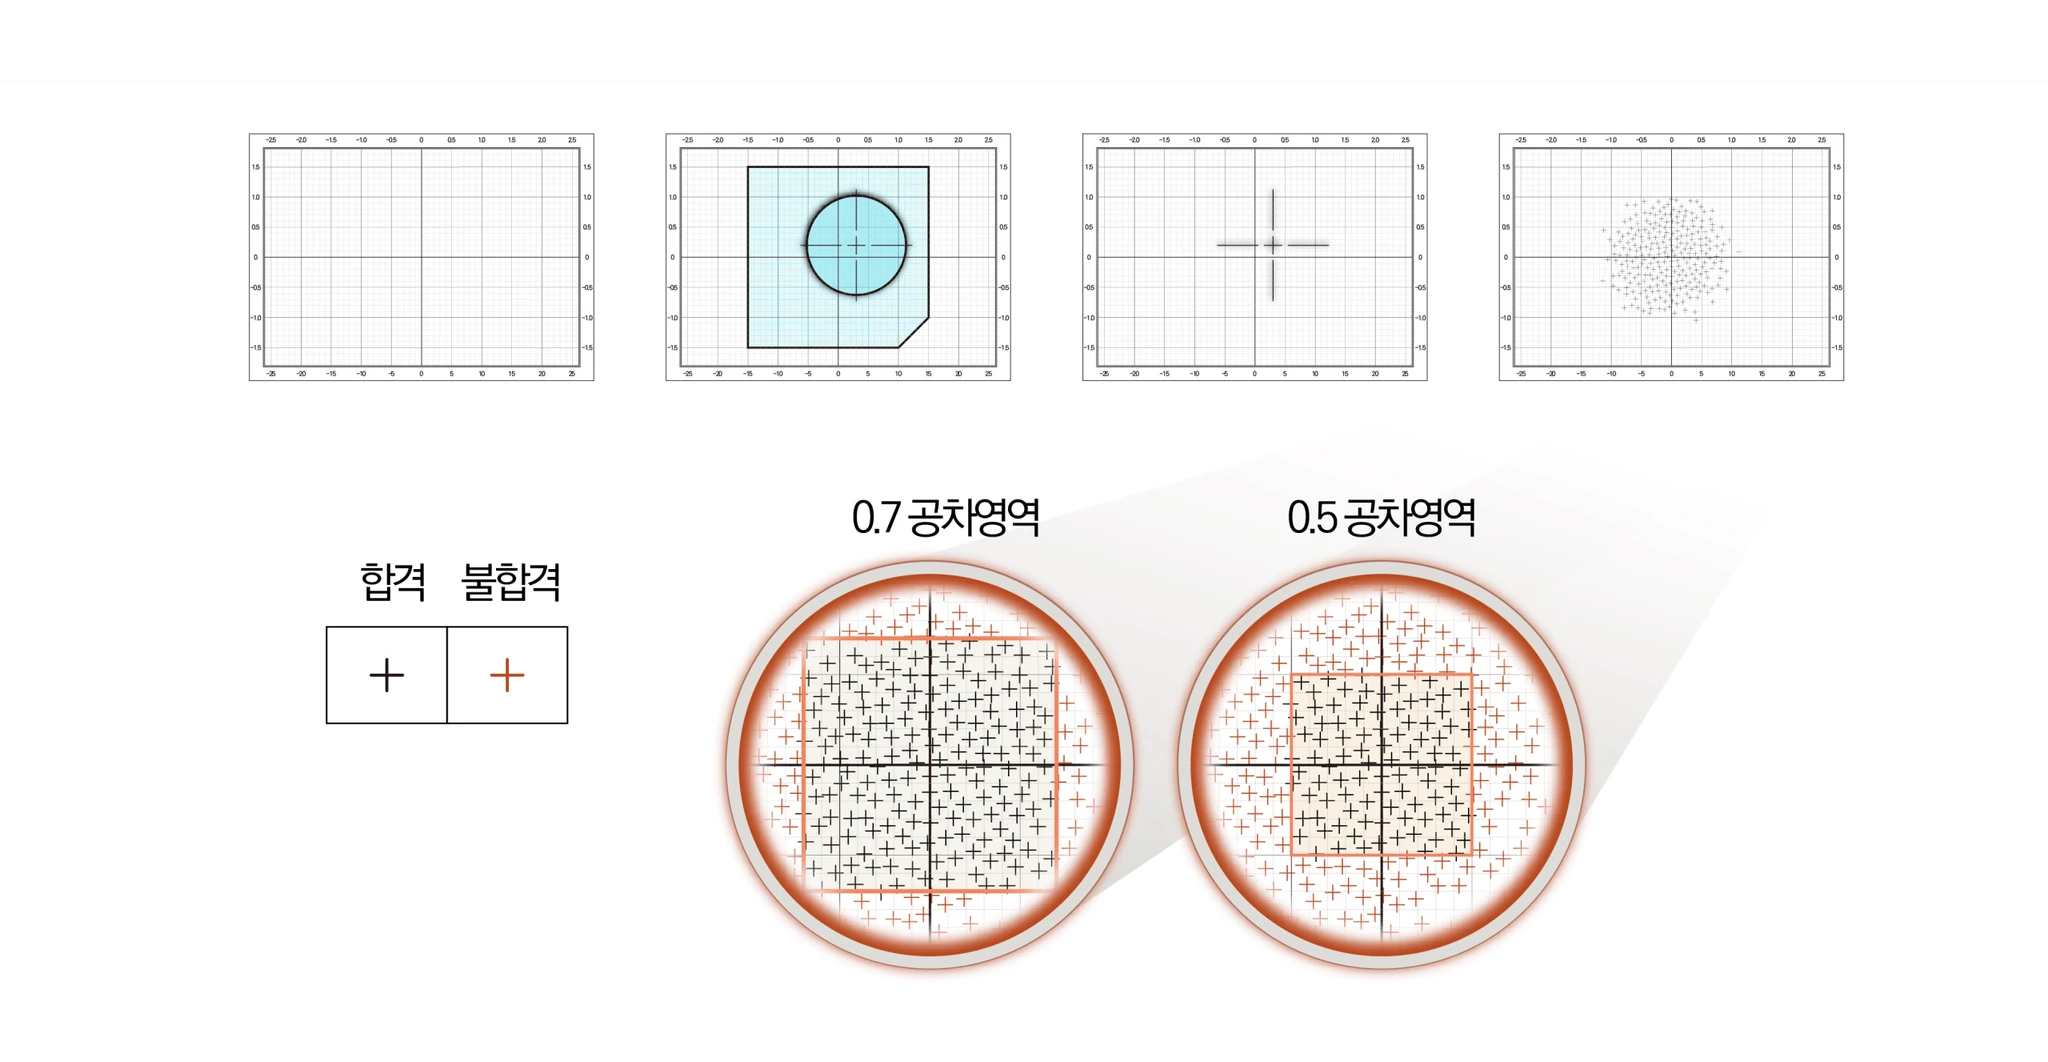
모눈종이에 핀의 위치를 기준 위치에서 얼마나 벗어나는지 측정할 것이다. 동일한 생산품들에 대해 공차가 ±0.7인 경우와 공차가 ±0.5인 경우 위의 그림과 같이 합격과 불합격이 달라진다.
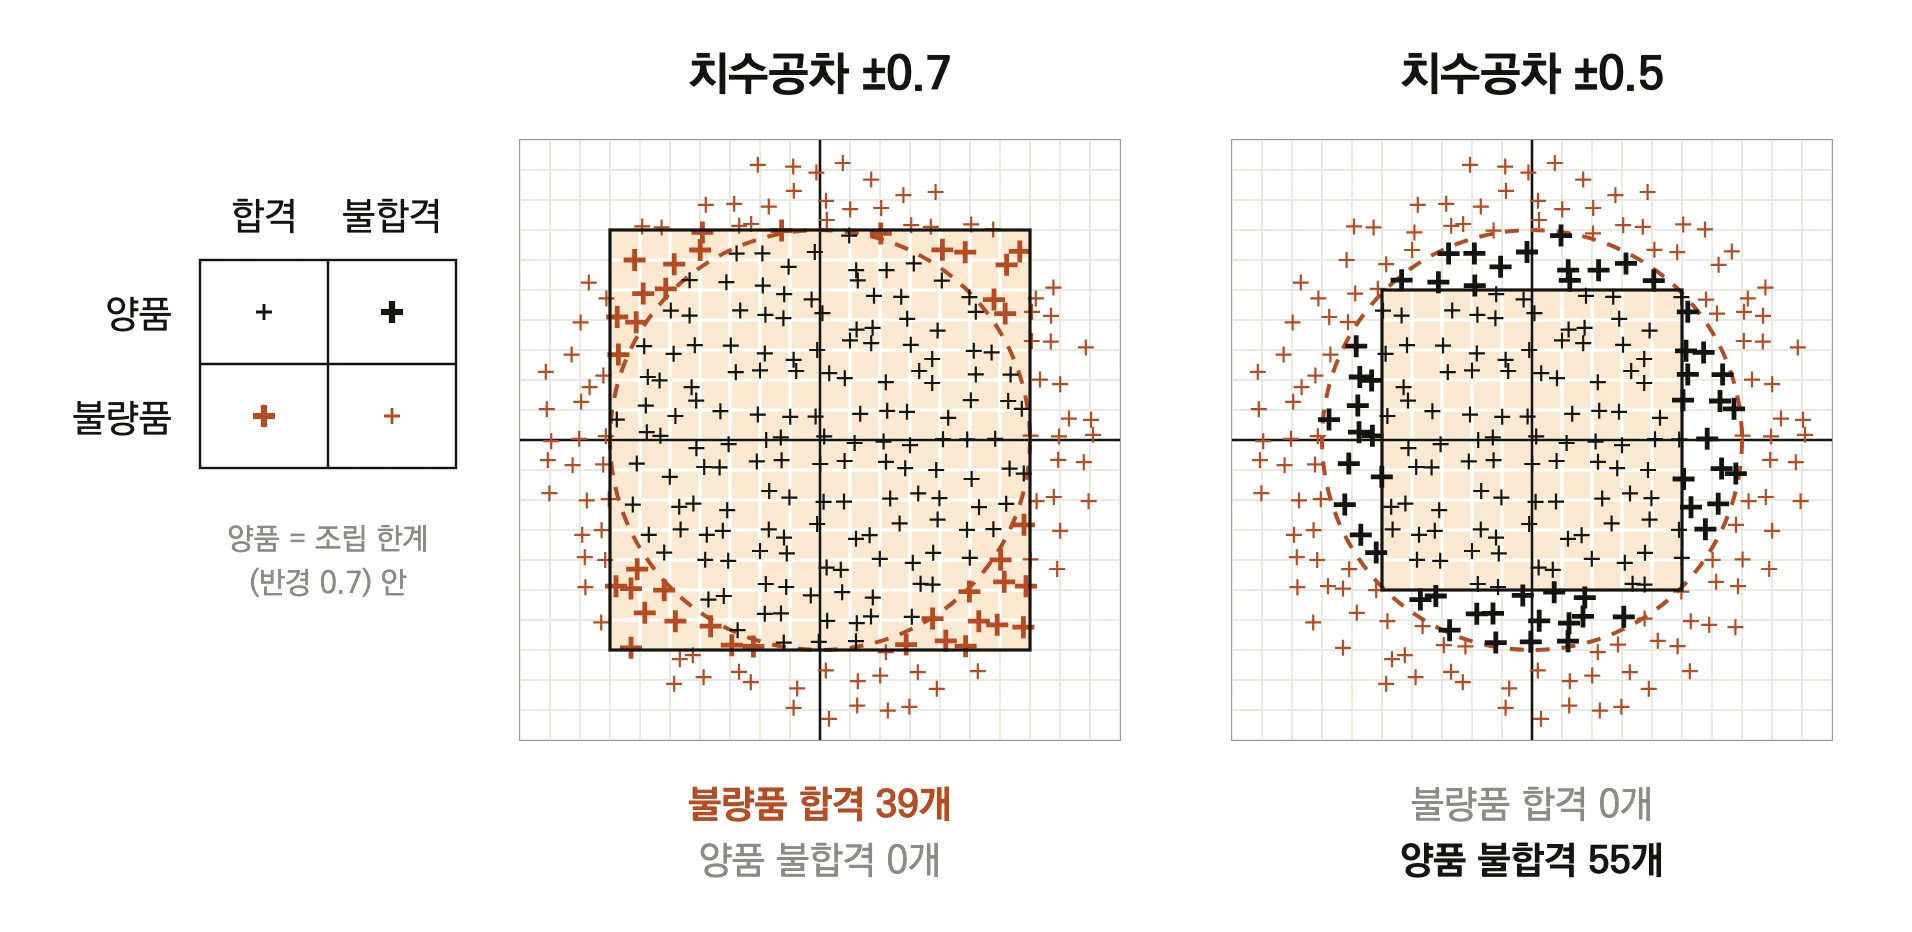
하지만 조립 허용 반경 0.7을 초과하면 조립되지 않고, 조립 허용 반경 0.7을 넘지 않으면 조립이 된다. 따라서 이 기능적인 요구사항을 기준으로 이들의 다시 표현해보면, 공차가 ±0.7인 경우에는 그림과 같이 불량품이 합격되고, 공차가 ±0.5인 경우에는 양품이 불합격된다.
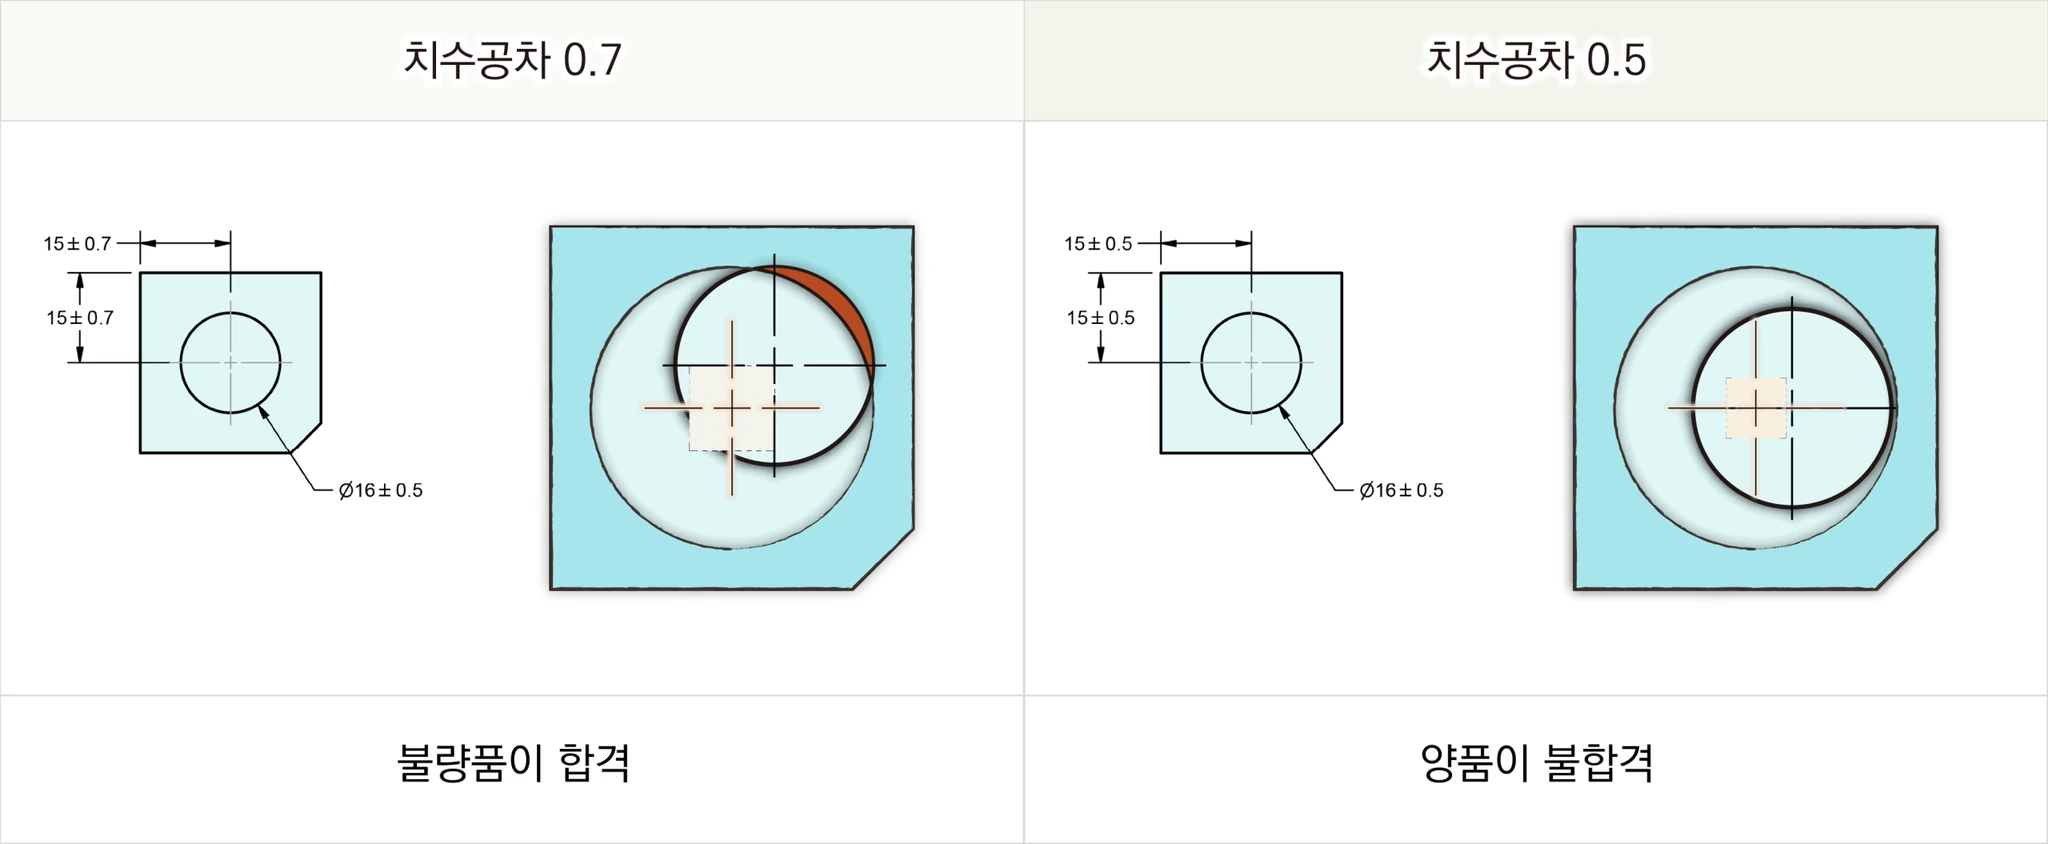
이것이 치수공차가 피할 수 없는 딜레마다. 15±0.7로 설정하면 실제로는 조립이 안 되는 불량품이 합격한다. 15±0.5로 줄이면 실제로는 조립이 되는 양품이 불합격한다. 두 가지 모순을 직사각형 공차영역 방식으로는 동시에 해결할 방법이 없다. 설계자는 제조 비용을 더 쓰거나, 불량품을 시장에 내보내거나, 둘 중 하나를 선택해야 한다.
원형 공차영역의 크기 구하기
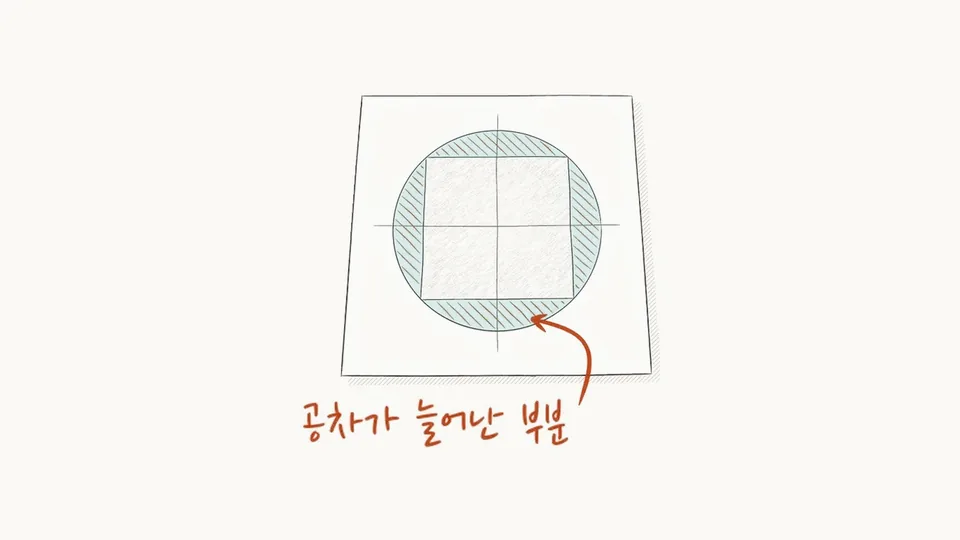
이 부품에 필요한 공차영역의 진짜 형태는 처음부터 명확했다. 반지름 0.7인, 지름 1.4인 원이다. 이 원 안의 모든 위치에서 조립이 가능하고, 이 원 밖의 모든 위치에서 조립이 불가능하다. 원형 조립 조건에는 원형 공차영역이 물리적으로 정확한 표현이다.
치수공차의 정사각형 공차영역과 이 원형 공차영역의 관계를 피타고라스 정리로 확인해보자.
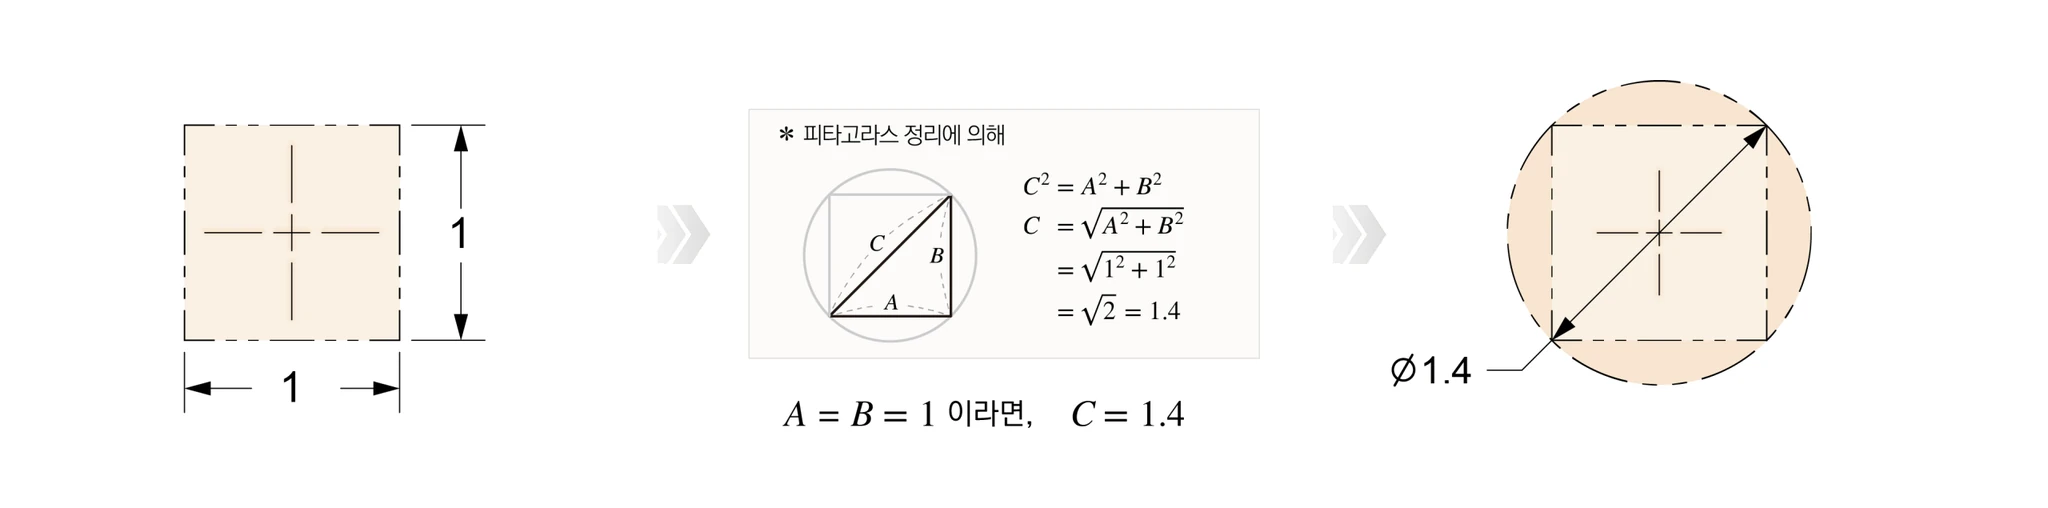
한 변의 길이가 1인 정사각형에 외접하는 원의 반지름은 다음과 같다.
√(1² + 1²) ÷ 2 = √2 ÷ 2 ≈ 0.707
15±0.5의 정사각형 공차영역에 외접하는 원의 지름은 2 × √(0.5² + 0.5²) = 2 × 0.707 = 1.414 ≈ 1.4다. 이 값이 기하공차 위치공차의 공차값이 된다. 피타고라스 정리는 치수공차와 기하공차를 수학적으로 연결하는 변환 공식이기도 하다. 일반화하면 다음과 같다.
원형 공차영역으로 모순을 해결하다
기하공차에서 위치공차 FCF에 Ø1.4와 같이 공차값을 표기하여 지름 1.4인 원형 공차영역을 정의한다. 보스의 중심축이 이 원 안에 있으면 합격, 밖에 있으면 불합격이다.
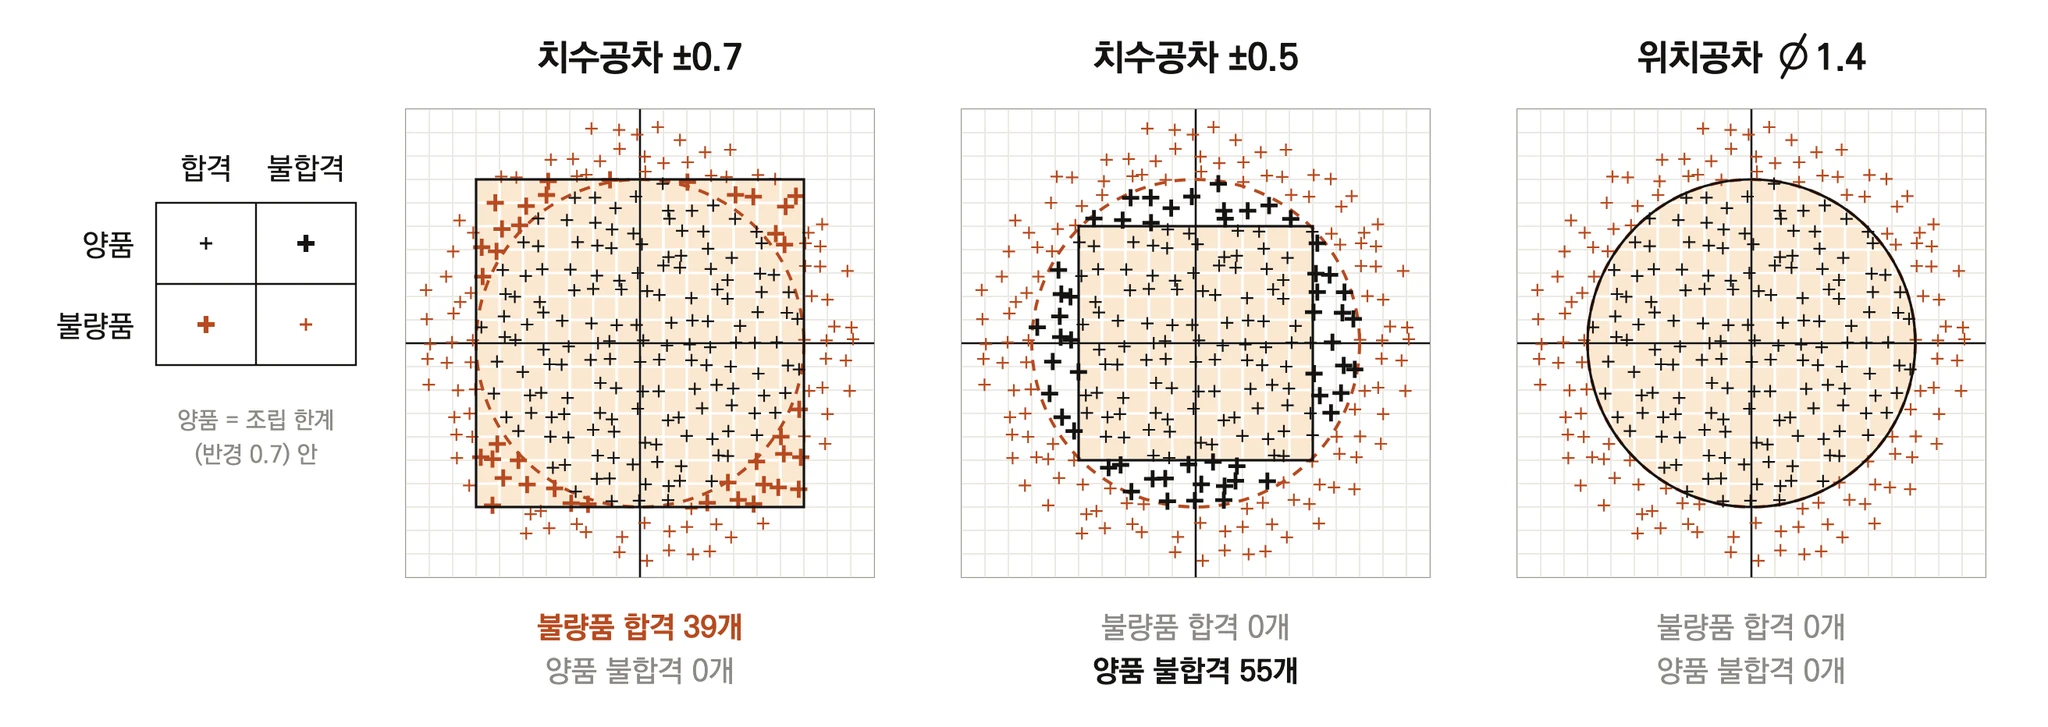
이 원형 공차영역은 조립 허용 반경 0.7인 원과 정확히 일치한다. 결과적으로 다음 두 가지가 동시에 성립한다. 첫째, 조립에 성공하는 모든 위치는 공차영역 안에 포함된다. 단일 방향으로 0.7 이동한 경우도, 대각선으로 이동했지만 반경이 0.7을 넘지 않는 경우도 모두 합격이다. 둘째, 조립에 실패하는 모든 위치는 공차영역 밖에 놓인다. 대각선(0.7, 0.7)으로 이동한 경우처럼 간섭이 발생하는 위치는 공차영역을 벗어나 불합격이다. 치수공차의 직사각형 공차영역이 가지던 모순이 동시에 해결된다.
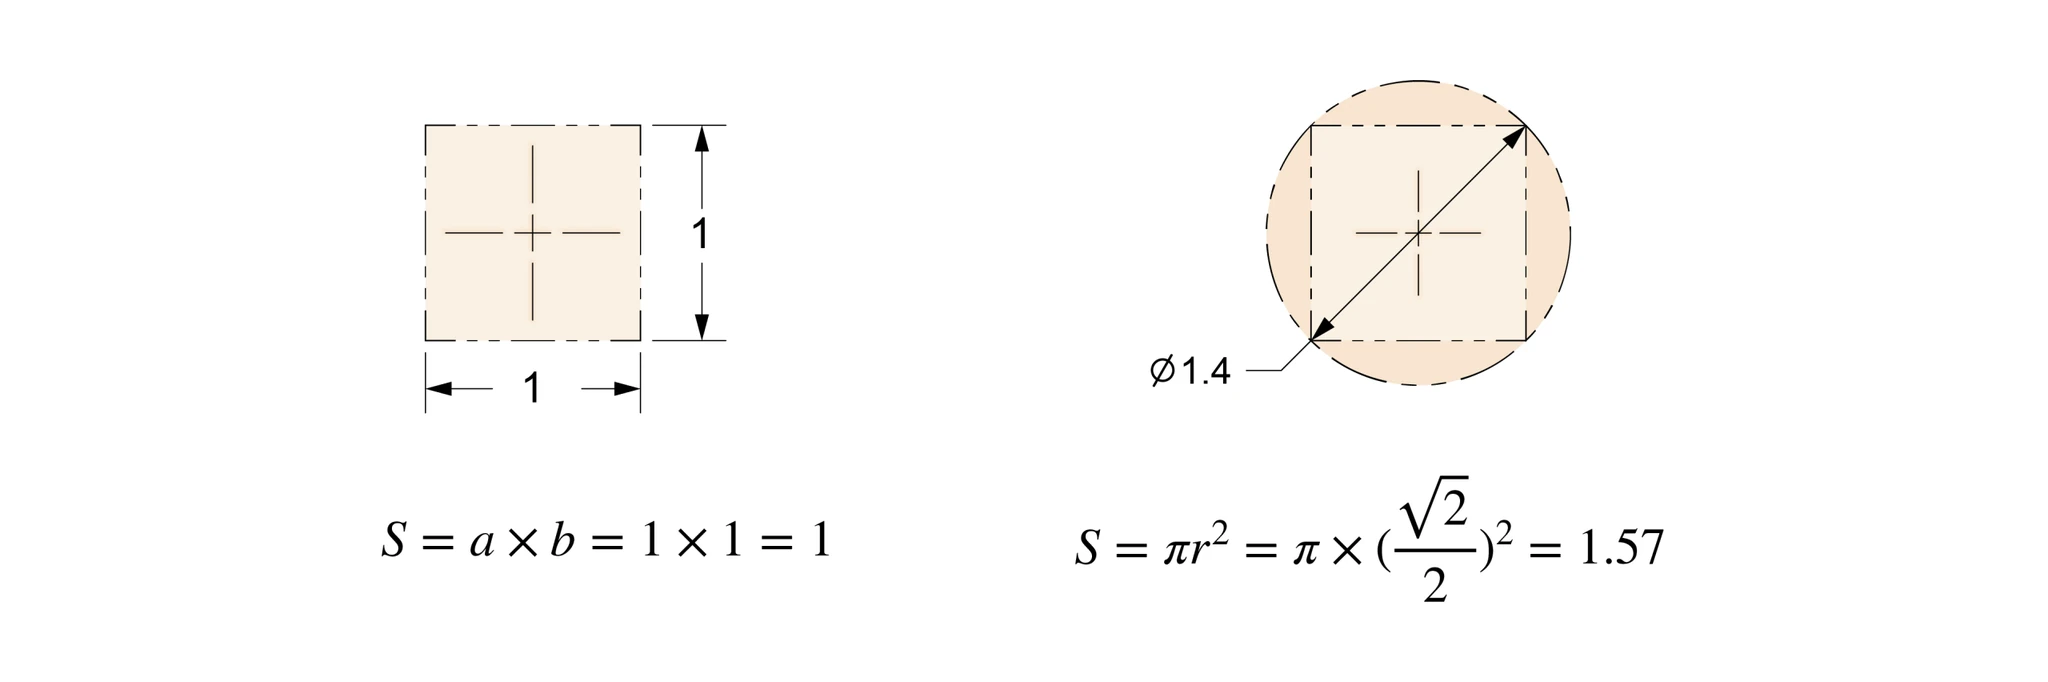
또한 원형 공차영역의 면적은 동일한 허용 한계를 적용한 정사각형 공차영역의 면적보다 약 57% 크다. 이는 추가 클리어런스 없이도 유효 공차 면적이 57% 늘어난다는 의미다. 동일한 조립 성능을 보장하면서 제조 유연성이 높아지는 것이다.
도면 표기: 치수공차 도면을 기하공차 도면으로
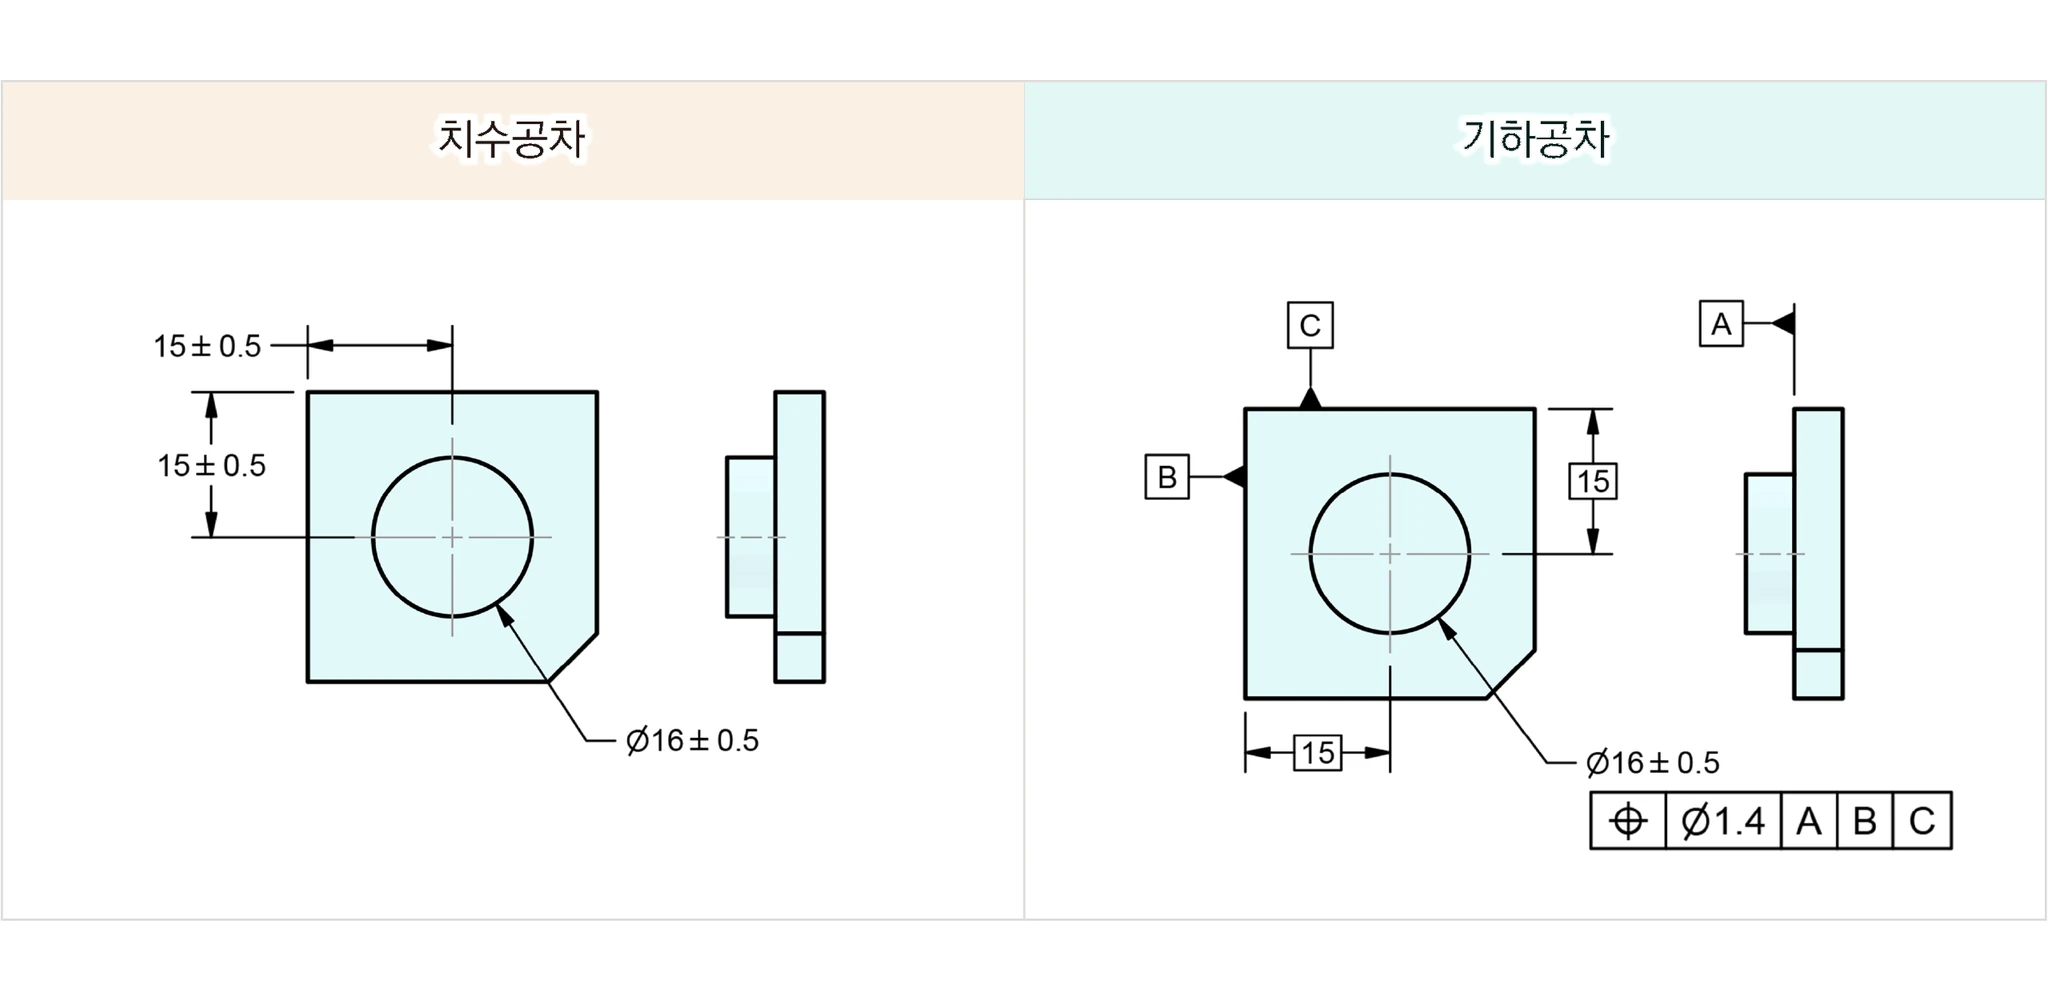
치수공차 도면에서 기하공차 도면으로 전환할 때 변화하는 것이 있다. 위치를 나타내던 15±0.5 치수는 그림과 같이 베이직 치수 15로 바뀐다. 베이직 치수에는 공차가 없으며, 트루 포지션의 이상적인 위치만을 정의한다. 어떤 방향에서 기입하든 공차 누적이 발생하지 않는다. 공차는 FCF의 위치공차 Ø1.4로 일괄 관리된다. 홀의 직경 공차 Ø16±0.5는 그대로 유지된다.
검사 시에는 X 편차와 Y 편차를 측정한 뒤 ⌀ = 2√(Xdev² + Ydev²) 공식으로 실제 지름 편차를 계산하고 Ø1.4와 비교한다. 예를 들어 X 편차 0.6, Y 편차 0.6이 측정되었다면 실제 지름 편차는 2√(0.6² + 0.6²) ≈ 1.7로, Ø1.4를 초과하여 불합격이다. X 편차 0.6, Y 편차 0이라면 2√(0.6²) = 1.2로 Ø1.4 이내이므로 합격이다. 물리적 조립 조건과 검사 결과가 정확히 일치한다.
마무리
치수공차와 기하공차의 차이는 단순히 기호와 표기법의 차이가 아니다. 공차영역의 모양이 근본적으로 다르며, 그 차이가 불량품 합격과 양품 불합격이라는 실제 결과로 이어진다. 치수공차의 직사각형 공차영역은 조립의 물리적 현실과 맞지 않아 어떤 공차값을 선택하든 한쪽에서 반드시 모순이 발생한다. 기하공차의 원형 공차영역은 피타고라스 정리에 기반하여 조립 가능한 모든 위치를 포함하고 간섭이 발생하는 위치를 정확히 배제한다. 동일한 조립 조건에서 유효 공차 면적은 57% 더 넓어진다. 원형 패스너와 원형 보스를 사용하는 조립품에서 공차영역도 원형이어야 한다는 것, 그것이 기하공차 위치공차가 존재하는 물리적 이유이자 설계 언어로서 GD&T가 가진 핵심 가치다.
댓글 0
아직 댓글이 없습니다. 첫 댓글을 남겨보세요.
로그인 후 댓글을 남길 수 있어요
로그인